


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


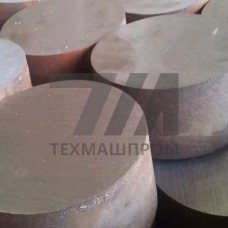
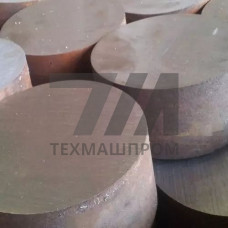
Алюминиевая поковка АК6 — горячедеформированный полуфабрикат из сложнолегированного сплава системы Al–Cu–Mg с добавками марганца, выпускаемый по ГОСТ 21488 и ГОСТ 1131. Сплав АК6 (аналог 2618 по ISO, 2А50 по старой маркировке) относится к термически упрочняемым деформируемым сплавам и предназначен для изготовления штампованных и кованых деталей сложной конфигурации, работающих при температурах до 150 C. Ключевое отличие от АК8 — повышенная пластичность в горячем состоянии, что позволяет получать тонкостенные рёбра, бобышки и переходы без разрывов металла.
Основа сплава — алюминий; основные легирующие элементы: медь 1,8–2,6 %, магний 1,1–1,8 %, марганец 0,4–0,8 %, кремний 0,4–1,2 %, железо до 0,7 %. Медь и магний формируют упрочняющую фазу S (AlCuMg), марганец повышает жаропрочность и тормозит рекристаллизацию. После закалки (525–535 C в воде) и искусственного старения (165–180 C, 6–12 ч) достигаются следующие показатели:
Поковки поставляются в виде цилиндров, прямоугольных брусков, дисков и сложнопрофильных штамповок. Допуски на размеры и припуски регламентируются ГОСТ 21488 для прессованных изделий и ОСТ 1 92075 для штамповок авиационного назначения.
Горячую деформацию ведут в интервале 380–470 C. Нижняя граница ограничена ростом сопротивления деформации, верхняя — опасностью пережога и образования трещин по границам зёрен. Степень деформации за один переход не превышает 40–50 %; суммарная вытяжка при многопереходной ковке достигает 6–8. После ковки заготовки охлаждают на воздухе или в печи, затем подвергают закалке с температуры 528 5 C в воду с температурой 20–40 C. Старение проводят по режиму T6: нагрев до 175 C, выдержка 8–10 ч, охлаждение на воздухе.
Для снятия внутренних напряжений после механической обработки применяют отжиг при 300–350 C с медленным охлаждением. Перегрев выше 480 C приводит к необратимому снижению механических свойств из-за оплавления легкоплавких эвтектик по границам зёрен.
| Параметр | Диапазон | Стандарт | Условие | Примечание |
|---|---|---|---|---|
| Диаметр цилиндра | 60–350 мм | ГОСТ 21488 | прессование | припуск 3–7 мм |
| Толщина стенки штамповки | 4–40 мм | ОСТ 1 92075 | горячая штамповка | радиусы 3 мм |
| Масса поковки | 0,3–120 кг | — | серийное производство | зависит от пресса |
| Температура ковки | 380–470 C | ТУ 1-92-156 | деформация | контроль термопарой |
| Температура закалки | 525–535 C | ГОСТ 1131 | нагрев в селитре | охлаждение в воде |
| Температура старения | 165–180 C | ГОСТ 1131 | искусственное | выдержка 6–12 ч |
Поковки АК6 востребованы там, где требуется сочетание высокой статической прочности и умеренной жаропрочности при температурах до 150 C. Основные потребители:
Детали эксплуатируются в условиях знакопеременных нагрузок, вибрации и абразивного износа. Для повышения коррозионной стойкости применяют анодирование по ГОСТ 9.305 или нанесение лакокрасочных покрытий. Сварка сплава АК6 ограничена из-за склонности к образованию горячих трещин; соединения выполняют аргонодуговой сваркой с подогревом до 200–250 C.
АК6 содержит меньше меди и магния, что обеспечивает более высокую технологическую пластичность при ковке, но уступает АК8 по прочности на 40–60 МПа. АК8 применяют для высоконагруженных деталей, АК6 — для сложнопрофильных поковок с тонкими элементами.
Закалка с 528 5 C в воду и искусственное старение при 175 C в течение 8–10 ч (режим T6). Отклонение температуры закалки более чем на 10 C снижает в на 30–50 МПа.
Сварка возможна аргонодуговым способом с предварительным подогревом до 200–250 C и последующей термообработкой. Из-за склонности к горячим трещинам сварные соединения уступают основному металлу по прочности на 20–30 %.
Длительная рабочая температура — до 150 C. Кратковременно допускается нагрев до 180–200 C без необратимого снижения свойств. Выше 250 C начинается интенсивное разупрочнение.