


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


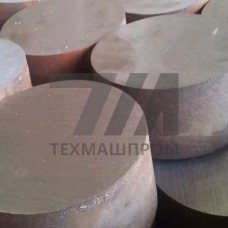
Алюминиевая поковка В95оч — это деформируемый полуфабрикат, получаемый горячей объемной штамповкой или свободной ковкой из слитков сплава системы Al–Zn–Mg–Cu. Индекс «оч» в обозначении указывает на обычную химическую прочность после закалки и искусственного старения, что регламентировано требованиями к механическим свойствам вдоль направления деформации. Материал относится к группе высокопрочных алюминиевых сплавов, применяемых в конструкциях, работающих при значительных статических и вибрационных нагрузках.
Поковки из В95оч поставляются в термически упрочненном состоянии Т1 (закалка + искусственное старение). После термообработки сплав демонстрирует предел прочности на уровне 530–570 МПа при относительном удлинении 6–8 %, что сопоставимо с характеристиками некоторых конструкционных сталей при существенно меньшей плотности — около 2,85 г/см. Указанные значения достигаются за счет упрочняющих фаз AlMgZn и AlCuMg, выделяющихся при старении.
Формирование структуры и свойств поковок В95оч определяется параметрами деформации и последующей термической обработки. Температурный интервал ковки составляет 380–450 C; нагрев под закалку ведется до 465–475 C с охлаждением в воде температурой не выше 40 C. Искусственное старение проводится при 135–145 C в течение 15–17 часов. Контроль механических свойств выполняется на образцах, вырезанных из тела поковки, с обязательной проверкой отсутствия расслоений и инородных включений методами ультразвуковой дефектоскопии.
| Толщина сечения, мм | Предел прочности, МПа | Предел текучести, МПа | Относительное удлинение, % | Твердость HB |
|---|---|---|---|---|
| до 50 | 560 | 480 | 7 | 150 |
| 51–100 | 540 | 460 | 6 | 145 |
| 101–150 | 520 | 440 | 5 | 140 |
Высокая удельная прочность и удовлетворительная коррозионная стойкость после анодного оксидирования определяют использование поковок В95оч в следующих отраслях:
Поковки В95оч хорошо обрабатываются резанием в закаленном и состаренном состоянии. Рекомендуемые режимы точения — скорость 80–150 м/мин при подаче 0,1–0,3 мм/об твердосплавными пластинами с покрытием. При фрезеровании следует применять инструмент из быстрорежущей стали или твердых сплавов группы ВК8. Сверление глубоких отверстий требует обильного применения СОЖ для отвода тепла. Сварка сплава В95оч не рекомендуется из-за склонности к образованию горячих трещин; соединение деталей выполняется механическим крепежом или клепаными швами.
Сплав В95оч чувствителен к межкристаллитной коррозии и коррозионному растрескиванию под напряжением в агрессивных средах. Для защиты поверхностей применяется анодное оксидирование с последующим нанесением грунтов и эмалей. В соединениях с крепежом из стали и титана необходима установка протекторных прокладок или изоляционных покрытий. При проектировании узлов следует избегать концентраторов напряжений и обеспечивать плавные переходы сечений.
Индекс «оч» обозначает обычную химическую прочность, «пч» — повышенную химическую прочность. Разница заключается в ужесточенных требованиях к содержанию примесей железа и кремния в сплаве В95пч, что обеспечивает более высокую пластичность и вязкость разрушения при незначительном снижении прочностных характеристик.
Номенклатура включает поковки массой от 3 до 500 кг. Максимальные габариты ограничены усилием прессового оборудования и составляют до 1200 мм по длине при толщине сечения до 150 мм. Более крупные заготовки изготавливаются свободной ковкой на молотах с последующей механической обработкой.
Допускается статическая правка в холодном состоянии с последующим контрольным старением. Величина остаточной деформации не должна превышать 1–3 % в зависимости от сечения. Правка ударными нагрузками запрещена из-за риска образования микротрещин.
Основной метод — ультразвуковая дефектоскопия по всему объему поковки для выявления расслоений, рыхлот и инородных включений. Дополнительно проводится люминесцентный контроль поверхности для обнаружения волосовин и заковов. Контроль механических свойств выполняется на образцах из технологических припусков.