


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


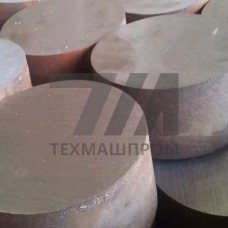
Алюминиевая поковка В96Цпч — это деформируемый полуфабрикат, получаемый горячей объемной штамповкой или свободной ковкой из слитков сплава системы Al–Zn–Mg–Cu. Материал относится к группе высокопрочных алюминиевых сплавов нагартовочного типа и поставляется в состоянии «пч» — повышенной пластичности, что обеспечивает сбалансированное сочетание прочностных характеристик и технологичности при последующей механической обработке.
Химический состав В96Цпч регламентируется ГОСТ 1131 и характеризуется повышенным содержанием цинка (до 8,5 %) и магния (до 2,9 %), а также легированием медью и марганцем. Такое соотношение компонентов формирует упрочняющие фазы MgZn и AlCuMg, выделяющиеся при искусственном старении. Поковки из В96Цпч после закалки и старения достигают предела прочности на уровне 580–640 МПа, что сопоставимо с характеристиками среднелегированных сталей при значительно меньшей плотности — около 2,85 г/см.
Формирование поковок В96Цпч выполняется при температуре деформации 380–450 C с последующим медленным охлаждением для предотвращения растрескивания. Заготовки перед ковкой проходят гомогенизационный отжиг при 460–470 C, устраняющий дендритную ликвацию и повышающий деформируемость слитка. После штамповки изделия подвергаются закалке в воду от 465–475 C и двухступенчатому искусственному старению: первая ступень при 115–125 C в течение 3–5 часов, вторая — при 155–165 C в течение 8–12 часов.
Механическая обработка поковок В96Цпч выполняется на станках с ЧПУ твердосплавным инструментом с подачей охлаждающей эмульсии. Материал склонен к образованию сливной стружки, поэтому рекомендуется применять стружколомные канавки и повышенные скорости резания — 200–400 м/мин. При фрезеровании тонкостенных элементов необходимо учитывать остаточные напряжения, возникающие после закалки, и предусматривать черновую обработку с вылежкой перед финишными переходами.
Поковки В96Цпч в термоупрочненном состоянии демонстрируют высокую удельную прочность, что делает их предпочтительным материалом для силовых элементов авиационных конструкций. Сопротивление усталости при знакопеременных нагрузках составляет 160–190 МПа на базе 10 циклов. Коррозионная стойкость В96Цпч ниже, чем у сплавов системы Al–Mg–Si, поэтому детали требуют обязательной защиты — анодного оксидирования или нанесения лакокрасочных покрытий с грунтовкой.
| Параметр | Значение для В96Цпч | Метод контроля | Условия испытания | Типичный разброс |
|---|---|---|---|---|
| Предел прочности, МПа | 590–640 | ГОСТ 1497 | 20 C | 25 |
| Предел текучести, МПа | 540–580 | ГОСТ 1497 | 20 C | 20 |
| Относительное удлинение, % | 6–9 | ГОСТ 1497 | 20 C | 1,5 |
| Твердость по Бринеллю, HB | 170–190 | ГОСТ 9012 | шарик 5 мм | 10 |
Поковки В96Цпч востребованы в отраслях, где требуется минимизация массы при сохранении несущей способности. Основные области использования:
При проектировании деталей из поковок В96Цпч необходимо учитывать анизотропию механических свойств: вдоль направления волокна прочность на 5–8 % выше, чем поперек. Рекомендуется ориентировать наиболее нагруженные сечения параллельно направлению течения металла при штамповке. Сварка В96Цпч не применяется из-за склонности к горячим трещинам и падения прочности в зоне термического влияния — соединения выполняются механическим крепежом или клееклепаными методами.
Каждая партия поковок В96Цпч проходит входной контроль химического состава спектральным методом, проверку макроструктуры на отсутствие усадочных раковин и расслоений, а также ультразвуковой контроль на наличие внутренних дефектов. Механические испытания проводятся на образцах, вырезанных из тела поковки в соответствии с направлением волокна. Допуски на размеры и припуски на механическую обработку устанавливаются по ГОСТ 7829 для поковок из алюминиевых сплавов.
Индекс «пч» обозначает повышенную пластичность, достигаемую оптимизацией режимов старения. Поковки В96Цпч имеют более высокое относительное удлинение (6–9 % против 4–6 % у В96Ц) при незначительном снижении предела прочности, что улучшает обрабатываемость и снижает риск трещинообразования при механической обработке.
Габариты зависят от мощности прессового оборудования. На прессах усилием 300 МН изготавливаются поковки массой до 800 кг с максимальным размером до 1200 мм. Для крупногабаритных изделий применяется свободная ковка на гидравлических прессах с последующей механической обработкой.
Поковки В96Цпч поставляются в термоупрочненном состоянии. После механической обработки дополнительная термическая обработка не требуется, если не снимался припуск более 5 мм с одной стороны, что может вызвать перераспределение остаточных напряжений и потребовать стабилизирующего отпуска при 120–130 C.
Наиболее эффективна анодная защита — сернокислое анодирование с последующим заполнением пор в горячей воде или хроматирование. Для узлов, работающих в агрессивных средах, применяется плазменное электролитическое оксидирование, формирующее слой толщиной 30–50 мкм с высокой твердостью.