


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


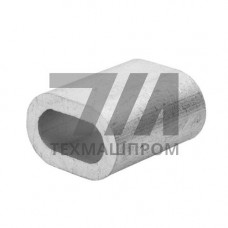
Алюминиевая втулка АД31 — это деталь цилиндрической или ступенчатой формы, изготовленная из прессованного профиля сплава АД31 (система Al-Mg-Si, аналог 6063 по ISO). Сплав относится к термически упрочняемым, упрочняется искусственным старением после закалки. Втулки из АД31 применяются в узлах трения скольжения, дистанционных и центрирующих соединениях, где требуется сочетание малой массы, коррозионной стойкости и стабильной геометрии.
Сплав АД31 регламентируется ГОСТ 4784-97 и ГОСТ 8617-81 (профили). Химический состав: магний 0,45–0,9 %, кремний 0,2–0,6 %, железо не более 0,35 %, медь не более 0,1 %. После искусственного старения при 175–185 C в течение 6–8 часов достигаются следующие показатели:
Втулка из АД31 сохраняет работоспособность в диапазоне температур от –60 C до +150 C. При нагреве выше 150 C начинается разупрочнение вследствие коагуляции выделений MgSi. Коррозионная стойкость в атмосферных условиях и пресной воде — удовлетворительная; для морской среды и агрессивных электролитов требуется анодирование или хроматирование.
Втулки из АД31 производят точением из прессованных прутков или профилей, реже — холодной высадкой из калиброванного прутка. Прессованный профиль обеспечивает продольную текстуру, что даёт анизотропию механических свойств: прочность вдоль оси выше, чем в поперечном направлении. Допуски на наружный и внутренний диаметр при точении — по H8–H11 и h8–h11 соответственно. Шероховатость поверхности после чистового точения — Ra 1,6–3,2 мкм. Для повышения износостойкости применяют твёрдое анодирование (толщина оксидного слоя 20–40 мкм, микротвёрдость до 400–500 HV).
| Наружный диаметр, мм | Внутренний диаметр, мм | Длина, мм | Масса, г | Посадка |
|---|---|---|---|---|
| 10 | 6 | 15 | 2,1 | H8/h8 |
| 16 | 10 | 20 | 5,4 | H8/h8 |
| 25 | 16 | 30 | 16,2 | H9/h9 |
| 40 | 28 | 50 | 52,0 | H9/h9 |
| 60 | 45 | 80 | 142,0 | H11/h11 |
Втулки из АД31 востребованы в следующих системах и оборудовании:
В узлах трения скольжения без смазки втулка АД31 работает ограниченно: при удельном давлении свыше 5 МПа и скорости скольжения более 0,5 м/с наблюдается схватывание с контртелом из стали. Для таких условий применяют антифрикционные покрытия (MoS, PTFE) или замену на сплавы АО20-1, АО9-1.
АД0 — технически чистый алюминий без упрочняющих добавок, предел прочности 60–80 МПа. АД31 содержит магний и кремний, после старения прочность достигает 200 МПа. Втулка из АД31 предпочтительна для нагруженных соединений.
Кратковременно — до 170 C без существенной потери свойств. Длительная эксплуатация при 180–200 C приводит к перестариванию и снижению предела текучести на 30–40 %. Для высокотемпературных узлов применяют сплавы АК4-1 или АК6.
Твёрдое анодирование (Type III) толщиной 25–40 мкм увеличивает поверхностную твёрдость до 400–500 HV и снижает коэффициент трения. Альтернатива — нанесение PTFE-смазки или гальванического никель-фосфорного покрытия.
Стандартно — H8–H11 для внутреннего диаметра и h8–h11 для наружного. При необходимости достижимы IT6–IT7 с последующим развёртыванием или хонингованием. Биение торцов — не более 0,05 мм.