


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


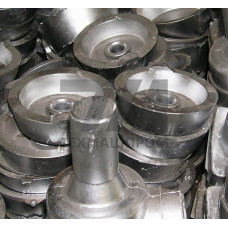
Алюминиевые отливки АЛ13 — это изделия, получаемые литьём из алюминиево-магниевого сплава, легированного кремнием и марганцем. Сплав АЛ13 относится к группе высокопрочных литейных алюминиевых материалов с повышенной коррозионной стойкостью. Основное отличие отливок из АЛ13 — сочетание высокой пластичности и сопротивления ударным нагрузкам при сохранении стабильных механических свойств в интервале температур от –60 до +300 C.
Химический состав сплава регламентируется ГОСТ 1583. Содержание магния в пределах 4,5–6,3 % обеспечивает упрочнение без термической обработки, а добавки кремния (0,5–1,5 %) и марганца (0,2–0,6 %) повышают жидкотекучесть и снижают склонность к горячим трещинам при кристаллизации. Отливки АЛ13 не требуют закалки и искусственного старения — механические характеристики формируются непосредственно в процессе литья.
Сплав АЛ13 предназначен для литья в песчано-глинистые формы, кокиль и под давлением. Для каждого способа литья установлены свои режимы заливки: температура расплава при заливке в кокиль — 680–750 C, в песчаную форму — 700–760 C. Литейная усадка составляет 1,1–1,3 %, что требует учёта при конструировании модельной оснастки.
Из-за повышенного содержания магния расплав АЛ13 склонен к окислению и насыщению водородом. Обязательна рафинирующая обработка флюсами и дегазация аргоном или хлором. При литьё в кокиль рекомендуется применять защитные покрытия на основе мела или талька для предотвращения пригара.
Механические характеристики отливок АЛ13 зависят от способа литья и толщины стенки. Временное сопротивление разрыву для отливок в кокиль составляет 210–250 МПа, относительное удлинение — 4–8 %. Твёрдость по Бринеллю — 60–70 HB. Сплав сохраняет ударную вязкость до 200 кДж/м при комнатной температуре.
| Способ литья | Предел прочности, МПа | Относительное удлинение, % | Твёрдость, HB | Плотность, г/см |
|---|---|---|---|---|
| В кокиль | 210–250 | 4–8 | 60–70 | 2,65 |
| В песчаную форму | 180–220 | 3–6 | 55–65 | 2,65 |
| Под давлением | 200–240 | 2–5 | 60–70 | 2,66 |
Отливки из АЛ13 востребованы в судостроении, авиастроении и транспортном машиностроении благодаря устойчивости к морской воде и атмосферной коррозии. Из сплава изготавливают корпусные детали арматуры, кронштейны, фланцы, корпуса насосов и компрессоров, работающие в условиях повышенной влажности.
Сплав АЛ13 пригоден для сварки аргонодуговой сваркой с присадочной проволокой того же состава. После сварки механические свойства в зоне шва снижаются незначительно, что позволяет применять отливки в несущих сварных узлах. Обработка резанием не вызывает затруднений — стружка ломается, достигается чистота поверхности Ra 1,6–3,2 мкм.
Сплав АЛ13 пригоден для литья в песчано-глинистые формы, кокиль и под давлением. Выбор способа определяется конфигурацией отливки и требуемыми механическими свойствами: литьё в кокиль обеспечивает максимальную плотность и прочность.
Нет, отливки из АЛ13 не подвергаются закалке и старению. Упрочнение достигается естественным старением после литья в течение 30 суток либо ускоренным старением при 170–180 C в течение 10–12 часов.
Сплав АЛ13 устойчив к морской воде, солевым туманам и промышленной атмосфере. Скорость коррозии в морской воде не превышает 0,02 мм/год, что позволяет применять отливки без дополнительных защитных покрытий.
Основные дефекты — газовая пористость и оксидные включения, вызванные взаимодействием магния с влагой и кислородом. Для их устранения требуется рафинирование расплава и контроль содержания водорода перед заливкой.