


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


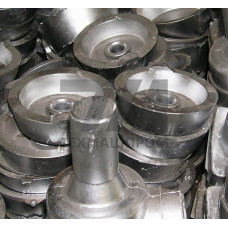
Алюминиевые отливки АЛ29 — это изделия, получаемые литьём из алюминиевого сплава марки АЛ29 (аналог АК9М2), легированного кремнием, медью и магнием. Сплав относится к группе силуминов с эвтектической структурой и предназначен для фасонного литья в кокиль, под давлением и в песчано-глинистые формы. Химический состав регламентируется ГОСТ 1583–93, где содержание кремния составляет 8,5–10,5 %, меди — 1,5–3,0 %, магния — 0,2–0,5 %. Указанное сочетание легирующих элементов обеспечивает повышенные механические свойства при комнатной и повышенной температурах, что отличает АЛ29 от стандартных силуминов типа АЛ2 или АЛ4.
Основное назначение отливок АЛ29 — производство нагруженных деталей, работающих в условиях знакопеременных нагрузок и умеренного нагрева. Сплав демонстрирует предел прочности на уровне 240–280 МПа, предел текучести — 180–220 МПа и относительное удлинение 1,5–3,0 % в зависимости от способа литья и термической обработки. Твёрдость отливок после старения достигает 80–100 HB. Благодаря присутствию меди и магния сплав упрочняется термической обработкой по режиму Т5 (закалка без выдержки и искусственное старение), что повышает временное сопротивление разрыву на 15–20 % относительно литого состояния.
Жидкотекучесть АЛ29 оценивается как высокая — сплав заполняет тонкостенные полости форм толщиной 2–3 мм, что позволяет отливать корпусные детали сложной конфигурации с рёбрами жёсткости и внутренними полостями. Линейная усадка при кристаллизации составляет 0,9–1,1 %, что требует учёта при конструировании литейной оснастки и назначении припусков на механическую обработку. Склонность к горячим трещинам умеренная, однако для крупногабаритных отливок рекомендуется использовать кокиль с регулируемым тепловым режимом.
Обрабатываемость резанием отливок АЛ29 удовлетворительная: сплав хорошо поддаётся точению, фрезерованию и сверлению при использовании твёрдосплавного инструмента. Свариваемость ограниченная — при необходимости ремонта дефектов применяют аргонодуговую сварку с присадочной проволокой того же состава с последующей термической обработкой. Антикоррозионная стойкость АЛ29 ниже, чем у сплавов без меди, поэтому для деталей, эксплуатируемых во влажной атмосфере, требуется защитное анодирование или лакокрасочное покрытие.
Отливки АЛ29 востребованы в машиностроительных отраслях, где требуется сочетание прочности, жёсткости и умеренной массы. Типовые области использования:
Для повышения герметичности отливок, предназначенных под гидроиспытания, применяют пропитку полимерными составами, заполняющими поры и раковины. Контроль качества включает рентгенографический анализ ответственных зон и проверку геометрических параметров на координатно-измерительных машинах.
| Способ литья | Предел прочности, МПа | Предел текучести, МПа | Относительное удлинение, % | Твёрдость, HB |
|---|---|---|---|---|
| В кокиль | 260–280 | 200–220 | 2,0–3,0 | 85–100 |
| Под давлением | 240–270 | 180–210 | 1,5–2,5 | 80–95 |
| В песчано-глинистую форму | 220–250 | 160–190 | 1,0–2,0 | 75–90 |
При заказе алюминиевых отливок АЛ29 необходимо указывать способ литья, категорию плотности по ГОСТ 1583–93 и необходимость термической обработки. Для серийного производства предпочтителен кокиль или литьё под давлением, обеспечивающие стабильность размеров и высокую производительность. Единичные и мелкосерийные партии экономически целесообразно изготавливать литьём в песчаные формы с последующей механической обработкой по чертежам заказчика.
Для отливок АЛ29 применяют старение при 150–180 C с выдержкой 6–10 часов (режим Т5). Полная закалка с выдержкой при 515–525 C и последующим старением (режим Т6) используется реже, так как даёт незначительный прирост прочности при увеличении цикла обработки.
Типичные дефекты — газовая пористость, усадочные раковины и окисные включения. Устранение достигается вакуумированием расплава, рафинированием флюсами и модифицированием. Негерметичные отливки подвергают пропитке анаэробными герметиками под давлением.
Сварка возможна аргонодуговым способом с присадкой того же состава. Зона шва требует подогрева до 150–200 C, после сварки рекомендуется старение для восстановления свойств. Сварные соединения уступают основному металлу по прочности на 10–15 %.
Литьё под давлением даёт наиболее плотную структуру благодаря быстрой кристаллизации под высоким давлением. Однако для деталей с толстостенными сечениями более надёжен кокиль с направленным затвердеванием, исключающим образование усадочной пористости.