


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


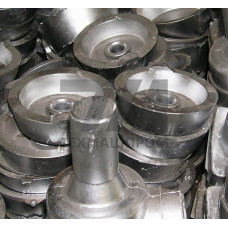
Алюминиевые отливки АЛ30 — это изделия, получаемые литьём под давлением из алюминиевого сплава системы Al–Si–Cu–Mg, легированного никелем. Сплав АЛ30 (аналог АК9М2Н) относится к группе поршневых силуминов и предназначен для изготовления деталей, работающих при повышенных температурах до 250 C. Химический состав регламентируется ГОСТ 1583–93 и включает 8,5–10,5 % кремния, 1,5–3,5 % меди, 0,8–1,5 % никеля и 0,3–0,6 % магния.
Ключевая особенность отливок АЛ30 — сочетание высокой жаропрочности с удовлетворительной герметичностью и стабильностью размеров при нагреве. Никель формирует в структуре сплава интерметаллидные фазы, препятствующие разупрочнению при длительной эксплуатации. Это отличает АЛ30 от стандартных силуминов типа АК9ч, которые теряют прочностные характеристики уже при 150–180 C.
Отливки АЛ30 производятся преимущественно литьём под давлением на машинах с холодной или горячей камерой прессования. Сплав обладает хорошей жидкотекучестью, что позволяет получать тонкостенные отливки сложной конфигурации с толщиной стенки 2–6 мм. Усадка при кристаллизации составляет 0,8–1,1 %, что учитывается при проектировании пресс-форм.
Рекомендуемая температура заливки — 680–720 C, температура пресс-формы — 180–250 C. После литья детали подвергаются искусственному старению при 170–190 C в течение 6–10 часов для снятия внутренних напряжений и стабилизации механических свойств. Термическая обработка по режиму Т1 (без закалки) обеспечивает предел прочности 200–240 МПа при относительном удлинении 0,5–1,5 %.
Механические свойства отливок АЛ30 зависят от способа литья и термической обработки. Для литья под давлением характерна мелкозернистая структура с повышенной плотностью, что обеспечивает более высокие показатели прочности по сравнению с литьём в кокиль.
| Параметр | Литьё под давлением | Литьё в кокиль | Литьё в песчаные формы | Метод контроля |
|---|---|---|---|---|
| Предел прочности, МПа | 220–240 | 190–210 | 170–190 | ГОСТ 1497 |
| Предел текучести, МПа | 180–200 | 160–180 | 140–160 | ГОСТ 1497 |
| Относительное удлинение, % | 0,8–1,5 | 0,5–1,0 | 0,3–0,8 | ГОСТ 1497 |
| Твёрдость HB | 90–110 | 85–100 | 80–95 | ГОСТ 9012 |
Жаропрочность АЛ30 оценивается по пределу длительной прочности: при 200 C и базе испытаний 100 часов он составляет 80–100 МПа, при 250 C — 50–70 МПа. Коэффициент линейного расширения в интервале 20–200 C равен 21,5 10 1/C, теплопроводность — 140–160 Вт/(мК).
Основное назначение отливок АЛ30 — детали поршневых групп двигателей внутреннего сгорания и компрессорного оборудования. Сплав применяется для изготовления:
В автомобильной промышленности отливки АЛ30 используются для поршней грузовых автомобилей и тракторных двигателей, где требуется устойчивость к термической усталости. В энергетическом машиностроении сплав востребован для деталей топливной аппаратуры и насосного оборудования, контактирующих с горячим маслом или топливом.
Отливки АЛ30 хорошо поддаются механической обработке резанием: точение, фрезерование и сверление выполняются твёрдосплавным инструментом с подачей 0,1–0,3 мм/об. Сплав склонен к образованию сливной стружки, поэтому рекомендуется применять стружколомы и СОЖ на масляной основе. Сварка отливок АЛ30 ограничена из-за склонности к горячим трещинам; при необходимости ремонта используется аргонодуговая сварка с присадочным прутком того же состава.
Контроль качества отливок включает рентгенографический контроль на наличие газовой пористости и усадочных раковин, проверку герметичности гидравлическим давлением 0,5–1,0 МПа, а также измерение твёрдости на контролируемых участках. Для ответственных деталей проводится люминесцентный контроль поверхности на выявление трещин и несплошностей.
АЛ30 дополнительно легирован никелем (0,8–1,5 %) и имеет повышенное содержание меди (1,5–3,5 %). Никель образует жаропрочные интерметаллидные фазы, что обеспечивает работоспособность при 200–250 C, тогда как АК9ч эффективен только до 150–180 C.
Преимущественно литьём под давлением на машинах с холодной камерой прессования. Допускается литьё в кокиль и в песчаные формы для крупногабаритных деталей, однако механические свойства при этом снижаются на 10–15 %.
Стандартный режим — искусственное старение Т1 при 170–190 C в течение 6–10 часов. Закалка с последующим старением (Т6) применяется редко из-за риска деформации тонкостенных отливок.
Основные дефекты — газовая пористость, усадочная рыхлота в массивных сечениях и горячие трещины при нарушении температурного режима литья. Контроль проводится рентгенографическим и люминесцентным методами.