


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


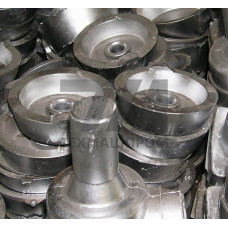
АЛ4М — модифицированный литейный алюминиево-кремниевый сплав системы Al–Si–Mg, соответствующий марке АК9ч по ГОСТ 1583-93. Отливки из АЛ4М получают литьём в кокиль, песчаные формы и литьём под давлением; сплав отличается повышенной герметичностью, стабильностью механических свойств после термической обработки Т5 и Т6 и склонностью к естественному старению. Химический состав регламентирует содержание кремния 8–10,5 %, магния 0,2–0,5 %, марганца 0,2–0,5 %; титан и цирконий вводят как модификаторы для измельчения зерна.
| Показатель | Значение | Режим Т5 | Режим Т6 | Метод контроля |
|---|---|---|---|---|
| Предел прочности в | 180–220 МПа | 230 МПа | 260 МПа | ГОСТ 1497 |
| Относительное удлинение | 2–3 % | 2 % | 3 % | ГОСТ 1497 |
| Твёрдость HB | 60–70 | 70–80 | 80–90 | ГОСТ 9012 |
| Плотность | 2,65 г/см | — | — | ГОСТ 18978 |
| Температура заливки | 680–720 C | — | — | термопара |
| Линейная усадка | 0,8–1,1 % | — | — | ГОСТ 20017 |
Сплав АЛ4М обладает узким интервалом кристаллизации, что снижает риск образования горячих трещин и пористости в массивных сечениях. Для получения плотной структуры применяют направленную кристаллизацию с прибылями и холодильниками; при литье в кокиль достигается шероховатость поверхности Ra 10–20 мкм без дополнительной механической обработки. Модифицирование титаном и бором обеспечивает размер зерна 40–80 мкм, что повышает усталостную долговечность деталей, работающих при циклических нагрузках.
Термическая обработка по режиму Т5 включает нагрев до 535 5 C, выдержку 4–6 ч, закалку в воде с температурой 20–40 C и искусственное старение при 175 5 C в течение 5–8 ч. Режим Т6 дополняется более длительным старением, что увеличивает предел текучести до 200–220 МПа.
Отливки из АЛ4М поставляются по ГОСТ 1583-93 с указанием группы точности и класса шероховатости. Контроль химического состава выполняют спектральным анализом, механические испытания — на образцах, вырезанных из тела отливки или отлитых отдельно. Для ответственных деталей проводят рентгенографический контроль на наличие внутренних дефектов и ультразвуковую дефектоскопию. Допускается сварка аргонодуговым способом с использованием присадочной проволоки СвАК5.
АЛ4М имеет более узкие пределы содержания магния и марганца, что обеспечивает стабильность механических свойств после термообработки и снижает разброс твёрдости по сечению отливки.
Режим Т6 с искусственным старением при 175 C даёт предел прочности не менее 260 МПа и твёрдость 80–90 HB.
Сплав пригоден для литья под давлением, однако из-за склонности к образованию пористости требуется оптимизация скорости впрыска и температуры пресс-формы.
Рекомендуется радиус не менее 2–3 мм для тонкостенных деталей и 5–8 мм для массивных сечений во избежание концентраторов напряжений.