


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


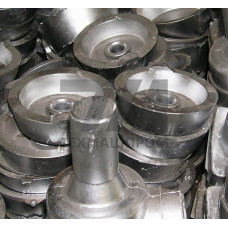
Алюминиевые отливки АЛ9 — изделия, получаемые литьём из силумина марки АЛ9 (аналог АК7ч по ГОСТ 1583–93). Сплав относится к системе алюминий–кремний–магний и характеризуется сочетанием высоких литейных свойств с удовлетворительными механическими показателями после термической обработки. Химический состав регламентирован: кремний 6–8 %, магний 0,2–0,4 %, примеси — не более 1,1 % суммарно.
Отливки АЛ9 применяются для изготовления нагруженных деталей сложной конфигурации, работающих при температурах до 250 C. Сплав склонен к образованию усадочной пористости, поэтому при проектировании оснастки предусматривают массивные прибыли и направленное затвердевание. Герметичность стенок обеспечивают пропиткой или применением кристаллизаторов с локальным охлаждением.
Жидкотекучесть АЛ9 составляет 360–420 мм по спиральной пробе, что позволяет заполнять тонкостенные формы толщиной 3–5 мм. Линейная усадка — 0,9–1,1 %, что учитывается при конструировании модельной оснастки. Сплав не склонен к горячим трещинам, однако требует контроля скорости охлаждения в интервале кристаллизации 600–560 C.
Рекомендуемые способы литья:
В состоянии Т5 (закалка при 535 5 C с охлаждением в воде 60–100 C и старение при 175 5 C в течение 6–10 ч) отливки АЛ9 достигают предела прочности 215–245 МПа. Относительное удлинение составляет 3–4 %, твёрдость — 60–70 HB. Без термообработки (состояние F) прочность снижается до 150–170 МПа, что допустимо лишь для ненагруженных элементов.
| Состояние | Предел прочности, МПа | Относительное удлинение, % | Твёрдость, HB | Типовая область применения |
|---|---|---|---|---|
| F (без ТО) | 150–170 | 1,5–2,5 | 50–55 | Ненагруженные корпусные детали |
| Т5 | 215–245 | 3–4 | 60–70 | Ответственные узлы гидросистем |
| Т6 | 230–260 | 2–3 | 70–80 | Детали компрессорного оборудования |
Отливки АЛ9 устойчивы к атмосферной коррозии и воздействию морской воды при условии нанесения защитных покрытий. Сплав не рекомендуется для работы в щелочных средах и растворах минеральных кислот. При температурах выше 250 C наблюдается необратимое падение прочностных характеристик вследствие коагуляции упрочняющей фазы MgSi.
Свариваемость АЛ9 оценивается как ограниченная: при аргонодуговой сварке возможно образование трещин в зоне термического влияния. Для восстановления герметичности применяют аргонодуговую сварку неплавящимся электродом с присадочной проволокой СвАК5 с последующим старением при 170–180 C.
При заказе алюминиевых отливок АЛ9 необходимо указывать способ литья, состояние поставки (F, Т5, Т6), класс герметичности и группу плотности по ГОСТ 1583–93. Для деталей, работающих под внутренним давлением, дополнительно оговаривают величину испытательного давления и метод контроля герметичности — опрессовку воздухом или жидкостью.
Стандартные режимы — Т5 (закалка и искусственное старение) и Т6 (закалка с полным старением). Режим Т5 обеспечивает оптимальное сочетание прочности и пластичности, Т6 — максимальную твёрдость при некотором снижении относительного удлинения.
Допускается аргонодуговая сварка неплавящимся электродом с присадкой СвАК5. После сварки требуется старение при 170–180 C в течение 4–6 ч для восстановления свойств в зоне термического влияния.
Герметичность достигается применением кокильного литья, пропиткой стенок анаэробными составами под вакуумом или назначением режима Т6, снижающего объём усадочной пористости. Контроль проводят опрессовкой при давлении, указанном в чертеже.
Длительная эксплуатация допустима при температурах до 200–250 C. Выше 250 C происходит коагуляция упрочняющей фазы, что приводит к необратимому снижению прочности на 20–30 %.