


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


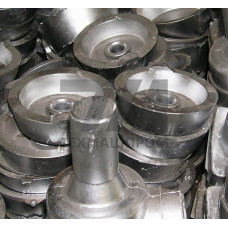
Алюминиевые отливки В2616 — это изделия, получаемые литьём из высокопрочного жаропрочного деформируемо-литейного сплава на основе системы Al–Cu–Mn, легированного титаном, цирконием и ванадием. Материал разработан как литейный аналог деформируемого сплава 1201 и предназначен для изготовления фасонных заготовок, работающих при повышенных температурах. В отличие от стандартных литейных алюминиевых сплавов (АЛ2, АЛ4, АЛ9), В2616 обеспечивает сочетание высокой жаропрочности и сопротивления усталости, что достигается за счёт формирования упрочняющих фаз AlCu и AlCuMg при термической обработке по режиму Т5 или Т7.
Сплав В2616 относится к группе термически упрочняемых алюминиевых сплавов. Основные легирующие компоненты — медь (5,5–6,5 %) и марганец (0,4–0,8 %), дополнительно вводятся титан (0,02–0,1 %), цирконий (0,1–0,25 %) и ванадий (0,05–0,15 %). Суммарное содержание примесей (железо, кремний, цинк) ограничено 0,5 %, что обеспечивает стабильность механических свойств в отливках сложной конфигурации. Микроструктура после закалки и искусственного старения состоит из твёрдого раствора -Al с равномерно распределёнными дисперсными выделениями -фазы (AlCu), которые сохраняют когерентность с матрицей до температур 250–300 C.
Механические характеристики алюминиевых отливок В2616 определяются способом литья и термической обработкой. Для отливок, полученных литьём в кокиль и подвергнутых закалке с последующим старением, гарантируются следующие показатели:
Отливки, изготовленные литьём в песчаные формы, демонстрируют несколько более низкие показатели пластичности (2–5 %), однако сохраняют высокий уровень жаропрочности. Термическая обработка по режиму Т7 (закалка с 535 C и старение при 190 C) обеспечивает максимальную стабильность размеров при длительной эксплуатации.
Сплав В2616 обладает удовлетворительной жидкотекучестью и может перерабатываться всеми промышленными способами литья: в кокиль, в песчано-глинистые формы, по выплавляемым моделям, под низким давлением. Рекомендуемая температура заливки — 700–740 C, температура формы при литье в кокиль — 200–300 C. Для предотвращения усадочной пористости в массивных сечениях применяются прибыли увеличенного объёма и холодильники. Линейная усадка составляет 1,2–1,4 %, что требует корректировки размеров модельной оснастки.
Свариваемость сплава ограничена: соединения выполняются аргонодуговой сваркой с присадочной проволокой из сплава 1201 с последующей полной термической обработкой. Механическая обработка отливок не вызывает затруднений благодаря отсутствию абразивных включений.
Алюминиевые отливки В2616 востребованы в узлах, где требуется сочетание лёгкости, прочности и работоспособности при температурах до 250–300 C. Основные области использования:
В отличие от деформируемых полуфабрикатов, отливки В2616 позволяют получать детали с внутренними полостями и рёбрами жёсткости без последующей механической обработки, что сокращает коэффициент использования металла до 0,7–0,85.
| Параметр | В2616 (кокиль, Т7) | АЛ19 (кокиль, Т5) | АЛ4 (кокиль, Т6) |
|---|---|---|---|
| Предел прочности, МПа | 360 | 300 | 230 |
| Предел текучести, МПа | 270 | 200 | 180 |
| Относительное удлинение, % | 5 | 3 | 2 |
| Рабочая температура, C | до 300 | до 250 | до 180 |
Ответственные алюминиевые отливки В2616 подвергаются 100 % контролю рентгенографическим методом на наличие газовой пористости, усадочных раковин и включений. Дополнительно проводится люминесцентный контроль поверхности для выявления трещин и несплошностей. Механические свойства проверяются на образцах, вырезанных из тела отливки или из отдельно отлитых пробных заготовок, прошедших ту же термическую обработку. Допустимые отклонения размеров назначаются по ГОСТ 26645-85 для 7–9 классов точности в зависимости от габаритов и сложности конфигурации.
В2616 — литейный вариант системы Al–Cu–Mn, оптимизированный по жидкотекучести и трещиностойкости при кристаллизации. По составу близок к 1201, но содержит повышенное количество циркония для измельчения зерна в отливках. Механические свойства после термообработки сопоставимы, однако литейный сплав уступает деформируемому по пластичности.
Основные режимы — Т5 (закалка с 535 C в воде 60–100 C и старение при 175 C в течение 10 ч) и Т7 (закалка с 535 C и двухступенчатое старение при 190 C). Режим Т7 обеспечивает лучшую стабильность свойств при длительном нагреве до 250 C.
Допускается аргонодуговая сварка с деформируемым сплавом 1201 при условии использования присадочной проволоки того же состава и последующей полной термической обработки сварного узла. Без термообработки прочность сварного соединения не превышает 60 % от основного металла.
Сплав перерабатывается литьём в кокиль, в песчаные формы, по выплавляемым моделям и под низким давлением. Для крупногабаритных тонкостенных отливок предпочтительно литьё под низким давлением, обеспечивающее направленную кристаллизацию и минимальную пористость.