


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


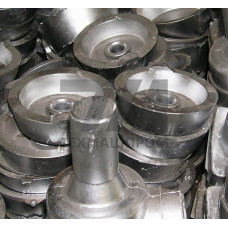
ВАЛ10 — алюминиевый литейный сплав системы Al–Si–Mg, легированный кремнием, магнием и титаном, предназначенный для изготовления фасонных отливок методами литья в кокиль, в песчаные формы и по выплавляемым моделям. Сплав относится к группе силуминов с ограниченным содержанием железа и повышенной чистотой по примесям, что обеспечивает стабильную структуру и герметичность тонкостенных отливок. В отличие от распространённых АК12 и АК9ч, ВАЛ10 применяется там, где требуется сочетание литейной технологичности с повышенными механическими характеристиками после термической обработки.
Основу сплава составляет алюминий; кремний вводится в пределах 6,0–8,0 %, магний — 0,20–0,45 %, титан — 0,05–0,20 %. Модифицирование титаном и натриевыми солями измельчает зерно -твёрдого раствора и эвтектического кремния, что повышает пластичность и ударную вязкость. Железо ограничивается на уровне не более 0,30 %, поскольку грубые игольчатые включения FeAl снижают герметичность и обрабатываемость резанием. Структура отливки — -твёрдый раствор кремния в алюминии с равномерно распределённой эвтектикой; после закалки и искусственного старения в матрице выделяется фаза MgSi.
Свойства отливок зависят от способа литья и режима термообработки. Литьё в кокиль с последующей закалкой (535 5 C, вода) и старением (175 5 C, 5–8 ч) даёт максимальные показатели; литьё в песчаные формы — более низкие из-за крупного зерна и пористости.
| Способ литья | Термообработка | в, МПа | , % | НВ |
|---|---|---|---|---|
| В кокиль | T6 | 280–320 | 3–5 | 90–110 |
| В кокиль | Без ТО | 180–210 | 2–4 | 65–80 |
| В песчаную форму | T6 | 230–270 | 2–4 | 80–95 |
| По выплавляемым моделям | T6 | 260–300 | 3–5 | 85–105 |
Сплав обладает узким интервалом кристаллизации, что снижает склонность к образованию горячих трещин и усадочной пористости. Температура заливки поддерживается в диапазоне 680–720 C; перегрев выше 750 C приводит к насыщению расплава водородом и росту газовой пористости. Линейная усадка составляет 0,8–1,1 %, объёмная — 4,5–5,5 %. Для питания массивных узлов применяются прибыли с экзотермическими вставками; тонкостенные рёбра толщиной 3–5 мм формуются без прогрева оснастки. Расплав рафинируется продувкой аргоном или обработкой гексахлорэтаном, модифицируется лигатурой Al–Ti–B.
Сплав удовлетворительно обрабатывается резанием: твёрдость после старения позволяет применять твердосплавный инструмент на скоростях 200–400 м/мин. Сварка плавлением затруднена из-за образования горячих трещин в зоне термического влияния; соединения выполняются заклёпками, болтами или пайкой. Рабочий диапазон температур — от –60 C до +150 C; длительный нагрев выше 180 C вызывает коагуляцию MgSi и разупрочнение. Сплав не рекомендуется для деталей, контактирующих с морской водой без защитных покрытий, из-за склонности к питтинговой коррозии.
ВАЛ10 содержит магний и титан, что после термообработки T6 повышает предел прочности до 280–320 МПа против 150–180 МПа у немодифицированного АК12. АК12 — эвтектический силумин с 12 % кремния, ВАЛ10 — доэвтектический с 6–8 % Si.
Закалка от 535 5 C в воду с последующим искусственным старением при 175 5 C в течение 5–8 часов. Отклонение температуры закалки более чем на 10 C ведёт к пережогу или неполному растворению MgSi.
Сварка плавлением не рекомендуется из-за высокой склонности к горячим трещинам. При необходимости ремонта применяют аргонодуговую сварку с подогревом до 200–250 C и последующей термообработкой, но герметичность соединения не гарантируется.
При литье в кокиль стабильно формуются стенки толщиной от 3 мм при условии предварительного нагрева оснастки до 250–300 C и скорости заливки, исключающей недоливы. Для стенок менее 3 мм применяют литьё по выплавляемым моделям.