


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


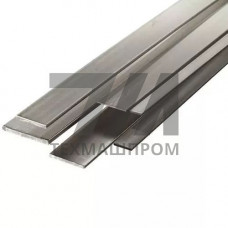
Алюминиевые полосы ВД1 — деформированный полуфабрикат из алюминиевого сплава системы Al–Cu–Mg (дуралюмин), выпускаемый в виде плоского проката прямоугольного сечения. Сплав ВД1 относится к группе термически упрочняемых материалов и по химическому составу близок к марке Д1, однако отличается регламентированным содержанием примесей железа и кремния, что повышает стабильность механических свойств по длине полосы. Полосы поставляются в отожжённом (М), закалённом и естественно состаренном (Т) состоянии, а также в нагартованном исполнении.
Прокат изготавливается методом горячей прокатки с последующей холодной прокаткой и правкой растяжением. Толщина полос ВД1 — от 0,5 до 10 мм, ширина — от 20 до 1200 мм. Кромки поставляются обрезными или необрезными. Предельные отклонения по толщине нормируются по ГОСТ 21631 и не превышают 0,05 мм для тонких сечений. Плоскостность обеспечивается правкой на роликовых правильных машинах, что критично при последующей штамповке.
| Параметр | М (отожжённая) | Т (закалка + естественное старение) | Н (нагартованная) | Метод контроля |
|---|---|---|---|---|
| Предел прочности в, МПа | 235 | 390 | 440 | ГОСТ 1497 |
| Предел текучести 0,2, МПа | — | 255 | 310 | ГОСТ 1497 |
| Относительное удлинение , % | 12 | 10 | 5 | ГОСТ 1497 |
| Твёрдость HB | 45 | 100 | 115 | ГОСТ 9012 |
| Плотность, кг/м | 2780 | 2780 | 2780 | расчётный |
Сплав ВД1 содержит 3,8–4,8 % меди, 0,4–0,8 % магния и 0,4–0,8 % марганца. Медь обеспечивает эффект дисперсионного твердения при естественном старении, марганец тормозит рекристаллизацию и повышает температуру разупрочнения. Суммарное содержание железа и кремния ограничено на уровне 0,7 %, что снижает вероятность образования грубых интерметаллидных включений AlFeMnSi, являющихся концентраторами напряжений при циклическом нагружении.
Полосы ВД1 используются в конструкциях, где требуется сочетание высокой удельной прочности и умеренной пластичности. Типовые направления:
Сплав ВД1 имеет более жёсткие ограничения по содержанию железа и кремния, что снижает анизотропию свойств и повышает усталостную долговечность по сравнению с Д1.
Длительная рабочая температура — до 120 C; кратковременно допускается нагрев до 150 C без необратимого снижения прочности.
При гибке в отожжённом состоянии последующая закалка и естественное старение восстанавливают прочностные характеристики; гибка в состоянии Т не рекомендована.
Поставка осуществляется по ГОСТ 21631 и ГОСТ 13726; допускается изготовление по техническим условиям с согласованными механическими свойствами.