


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


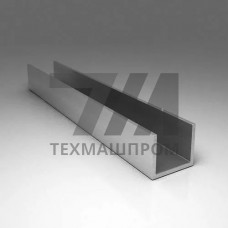
Алюминиевый П-профиль (швеллер) 1925 — прессованный профиль из алюминиевого сплава серии 6xxx (как правило, АД31 по ГОСТ 4784 или 6063 по EN AW-6063), с поперечным сечением П-образной формы и габаритными размерами, соответствующими типоразмеру 1925. Профиль изготавливается методом горячего прессования с последующей закалкой и искусственным старением, что обеспечивает стабильную геометрию по всей длине и предсказуемые механические характеристики. Типоразмер 1925 применяется в модульных каркасах, где требуется сочетание жёсткости на изгиб и минимальной массы конструкции.
П-образное сечение швеллера 1925 работает как тонкостенный открытый профиль: стенка воспринимает изгибающий момент, полки — крутящие и сдвиговые нагрузки. В отличие от равнополочного уголка, П-профиль даёт двустороннюю опорную поверхность, что упрощает крепление панелей, листовых обшивок и направляющих. Внутренние радиусы скругления и технологические полки обеспечивают равномерное распределение напряжений без концентраторов.
| Параметр | Значение | Единица | Условие | Метод контроля |
|---|---|---|---|---|
| Предел текучести | 170 | МПа | состояние Т5 | ГОСТ 1497 |
| Временное сопротивление | 205 | МПа | растяжение | ГОСТ 1497 |
| Плотность сплава | 2,70 | г/см | 20 C | расчётная |
| Модуль упругости | 70 000 | МПа | изгиб | справочный |
| Твёрдость по Бринеллю | 60–75 | HB | Т5 | ГОСТ 9012 |
| Рабочая температура | –60…+150 | C | без потери прочности | справочный |
Швеллер 1925 востребован там, где требуется лёгкий несущий элемент с коррозионной стойкостью без дополнительной защиты. Профиль применяется в каркасах промышленного назначения, где алюминий исключает искрообразование и снижает нагрузку на опорные конструкции.
Профиль 1925 допускает резку дисковыми пилами, сверление, фрезерование, гибку в поперечном направлении с радиусом не менее двух толщин стенки. Соединение выполняется через угловые кронштейны, Т-образные пластины, закладные гайки в паз или сваркой TIG с присадочной проволокой ER4043. Анодирование повышает коррозионную стойкость и придаёт декоративные свойства; порошковая окраска применяется для агрессивных сред и наружной эксплуатации.
Профиль прессуется из сплава АД31 (аналог 6063) по ГОСТ 4784, состояние поставки Т5 или Т6. Сплав относится к системе Al-Mg-Si и упрочняется термически, обеспечивая предел текучести не менее 170 МПа.
П-образное сечение даёт две параллельные опорные полки и замкнутый с трёх сторон контур, что повышает жёсткость на кручение и упрощает крепление листовых панелей. Уголок имеет одну рабочую полку и требует дополнительных элементов для монтажа обшивки.
Сварка TIG с проволокой ER4043 или ER5356 допустима, но в зоне термического влияния прочность снижается на 20–30 %. Для нагруженных узлов предпочтительны механические соединения: кронштейны, закладные гайки, винтовые стяжки.
Для атмосферных условий рекомендуется анодирование толщиной 15–20 мкм или порошковая окраска по RAL с предварительным хроматированием. В промышленной среде с агрессивными аэрозолями применяется анодирование с уплотнением.