


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


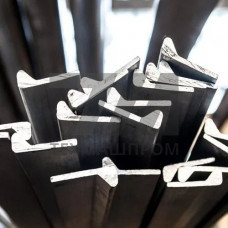
Алюминиевый полособульб В48-4 — прессованный профиль симметричного таврового типа с утолщением по стенке, применяемый в судовых наборах корпуса и надстройках. Маркировка расшифровывается как высота профиля 48 мм и толщина стенки 4 мм. Профиль изготавливается методом горячего прессования из алюминиевых сплавов систем Al–Mg (АМг) и Al–Mg–Si (АД31, 6061), что обеспечивает сочетание низкой плотности и коррозионной стойкости в морской среде.
Полособульб В48-4 относится к классу профильного проката, применяемого в качестве продольного и поперечного набора корпуса. В отличие от равнополочного уголка, полособульб имеет утолщённую стенку и развитую полку, что повышает момент сопротивления при изгибе и позволяет снизить массу конструкции. Сортамент регламентируется ГОСТ 21488-97 и отраслевыми стандартами судостроения; для сплавов типа АМг5 и АМг6 дополнительно контролируется содержание магния и примесей.
| Параметр | Значение | Допуск | Единица | Метод контроля |
|---|---|---|---|---|
| Высота профиля | 48 | 0,5 | мм | Штангенциркуль |
| Толщина стенки | 4,0 | 0,3 | мм | Микрометр |
| Ширина полки | 20 | 0,5 | мм | Штангенциркуль |
| Плотность сплава АМг5 | 2,64 | — | г/см | ГОСТ 4784 |
| Предел текучести АМг5 | 130 | — | МПа | ГОСТ 1497 |
| Относительное удлинение | 15 | — | % | ГОСТ 1497 |
Полособульб В48-4 используется в продольной системе набора днища, борта и палубы судов, а также в наборе надстроек и рубок. Профиль устанавливается в качестве холостых и рамных связей, подкрепляющих обшивку толщиной 4–8 мм. В судостроении профиль применяется при постройке катеров, яхт, рабочих катеров, понтонов и плавучих доков. Сварка выполняется аргонодуговым методом (TIG) или полуавтоматом (MIG) с присадочной проволокой марок 5356, 5556.
В транспортном машиностроении профиль применяется для изготовления рам кузовов рефрижераторов, бортовых платформ и настилов. В строительстве — для лёгких несущих каркасов, витражных конструкций и подвесных потолков. В нефтегазовой отрасли — для обвязки модульных платформ и лестничных ограждений.
Профиль поставляется в отрезках длиной 3–6 м, в состоянии без термической обработки (нагартованный) или после отжига. Механическая обработка — фрезерование, сверление, резка дисковыми пилами. Гибка выполняется в холодном состоянии при радиусе не менее 4–5 высот профиля. При сварке учитывается склонность сплавов АМг к образованию горячих трещин, поэтому применяются присадочные материалы с повышенным содержанием магния.
Коррозионная стойкость обеспечивается естественной оксидной плёнкой; при эксплуатации в зоне переменного смачивания рекомендуется анодирование или нанесение лакокрасочных покрытий по системе эпоксидных грунтов. Профиль не требует дополнительной защиты в условиях умеренного климата при отсутствии контакта с другими металлами.
Профиль прессуется из сплавов АМг2, АМг5, АМг6, АД31 и специализированных марок 1915, 1565. Выбор сплава определяется условиями эксплуатации и требованиями к прочности сварных соединений.
Профиль применяется для подкрепления обшивки толщиной 4–8 мм в продольной системе набора корпуса, надстроек и рубок.
Для аргонодуговой и полуавтоматической сварки применяются проволоки марок 5356 и 5556, обеспечивающие стойкость шва к горячим трещинам.
В умеренном климате без контакта с другими металлами профиль работает без покрытия. В зоне переменного смачивания рекомендуется анодирование или эпоксидные грунты.