


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


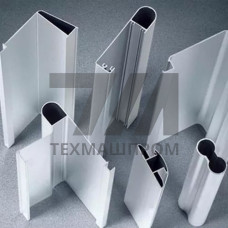
Алюминиевый прессованный профиль АД31 — изделие из термически упрочняемого сплава системы Al–Mg–Si, формуемое методом горячей экструзии через матрицу. Сплав АД31 соответствует марке 6063 по ISO и обладает оптимальным соотношением прочности, пластичности и коррозионной стойкости. Прессование выполняется при температуре 450–500 C со скоростью истечения 5–30 м/мин в зависимости от толщины стенки и коэффициента вытяжки. Профиль поставляется в состояниях поставки М (отожжённый), Т1 (охлаждённый на прессе и естественно состаренный) и Т5 (искусственно состаренный после прессования).
Сплав АД31 содержит 0,4–0,9 % кремния, 0,5–0,9 % магния, не более 0,5 % железа, 0,1 % меди, 0,1 % марганца, 0,1 % хрома, 0,1 % цинка, 0,1 % титана. Суммарное содержание примесей не превышает 1,0 %. После искусственного старения при 175–185 C в течение 6–8 часов достигается предел прочности 205–240 МПа, предел текучести 180–205 МПа, относительное удлинение 8–12 %. Твёрдость по Бринеллю составляет 70–85 HB. Модуль упругости — 69–70 ГПа. Коэффициент линейного расширения — 23,4 10 C в диапазоне 20–100 C.
Прессованный профиль АД31 выпускается по ГОСТ 22233-2001 и ГОСТ 8617-81. Минимальная толщина стенки — 1,0 мм, максимальный диаметр описанной окружности — до 350 мм для профилей общего назначения. Длина мерных отрезков — от 1 до 6 м с предельными отклонениями 5 мм. Кривизна профиля не превышает 1,5 мм на 1 м длины. Скручивание — не более 1 на 1 м. Продольные риски и следы матрицы глубиной до 0,05 мм допускаются без ограничений.
| Типоразмер | Состояние поставки | Предел прочности, МПа | Предел текучести, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| Уголок 20 20 2 мм | Т5 | 215 | 185 | 10 |
| Швеллер 40 20 3 мм | Т1 | 175 | 130 | 14 |
| Труба 30 15 2 мм | Т5 | 225 | 195 | 9 |
| Профиль П-образный 60 30 4 мм | Т5 | 240 | 205 | 8 |
| Профиль специальный 120 50 5 мм | Т1 | 180 | 135 | 13 |
Профиль АД31 обладает высокой технологичностью при гибке, резке и механической обработке. Минимальный радиус гибки в состоянии Т1 составляет 2,5 толщины стенки, в состоянии Т5 — 4 толщины стенки. Свариваемость хорошая: применяется аргонодуговая сварка неплавящимся электродом (TIG) и контактная сварка. После сварки в зоне термического влияния прочность снижается на 20–30 %, что требует учёта при проектировании несущих конструкций. Анодирование формирует оксидный слой толщиной 10–25 мкм, обеспечивающий защиту от атмосферной коррозии в условиях умеренного и холодного климата (УХЛ1, УХЛ2 по ГОСТ 15150).
Состояние Т1 предполагает естественное старение после охлаждения на прессе в течение 3–5 суток, что даёт предел прочности 170–185 МПа. Состояние Т5 — искусственное старение при 175–185 C в течение 6–8 часов, обеспечивающее предел прочности 205–240 МПа. Для несущих конструкций рекомендуется Т5, для гибочных операций — Т1.
Минимальный радиус гибки в состоянии Т5 составляет 4 толщины стенки при гибке в плоскости наибольшей жёсткости. При поперечной гибке радиус увеличивается до 6 толщин. Для снижения риска образования трещин рекомендуется местный нагрев до 150–200 C или предварительный отпуск.
Для промышленной атмосферы с повышенным содержанием сернистых соединений рекомендуется анодирование толщиной 20–25 мкм с последующим уплотнением в горячей воде или холодным уплотнением. Минимальная толщина по ГОСТ 9.303 для условий УХЛ1 — 15 мкм.
Прямая сварка алюминиевого профиля со сталью невозможна из-за различия температур плавления и образования хрупких интерметаллидов. Применяются болтовые соединения с изоляционными прокладками из полиамида или фторопласта для предотвращения гальванической коррозии. Допускается сварка через биметаллические переходники.