


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


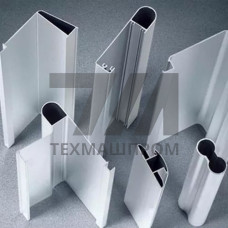
Алюминиевый прессованный профиль АМг6 — это изделие из термически неупрочняемого сплава системы Al–Mg, легированного магнием (5,8–6,8 %) и марганцем (0,5–0,8 %). Сплав соответствует ГОСТ 4784 и маркируется как 1561 по международной классификации. Профиль получают методом горячего прессования через матрицу на горизонтальных гидравлических прессах усилием 1200–5000 тс при температуре заготовки 380–450 C. Структура — рекристаллизованное зерно с дисперсными включениями фазы AlMn, обеспечивающими стойкость к коррозии под напряжением.
Прессованный профиль АМг6 выпускается по ГОСТ 8617-81 и ГОСТ 13616-97. Поставляется в отожжённом (М) или нагартованном (Н) состоянии без последующей термической обработки. Механические свойства в состоянии поставки: временное сопротивление — 310–340 МПа, предел текучести — 160–200 МПа, относительное удлинение — 12–15 %. Плотность сплава — 2,64 г/см, модуль упругости — 71 ГПа. Профиль сохраняет работоспособность в диапазоне –196…+150 C без охрупчивания.
| Тип профиля | Габарит, мм | Толщина стенки, мм | Длина, мм | Масса 1 м, кг |
|---|---|---|---|---|
| Уголок равнополочный | 20 20 | 2,0 | 3000–6000 | 0,21 |
| Швеллер | 40 20 | 3,0 | 4000–6000 | 0,48 |
| Тавр | 50 50 | 4,0 | 3000–5000 | 0,92 |
| Зетовый профиль | 60 30 | 3,5 | 4000–6000 | 0,74 |
| Труба профильная | 40 40 | 3,0 | 6000 | 0,89 |
Магний в сплаве АМг6 обеспечивает твёрдорастворное упрочнение и повышает коррозионную стойкость в морской атмосфере и слабоагрессивных средах. Марганец связывает железо в интерметаллиды, предотвращая образование грубых включений, снижающих пластичность. Содержание примесей регламентировано: железо — не более 0,4 %, кремний — не более 0,4 %, медь — не более 0,1 %. Суммарная доля примесей не превышает 1,0 %, что гарантирует стабильность механических свойств по длине прессованного профиля.
Профиль АМг6 сваривается аргонодуговой сваркой (TIG) без ограничений по толщине; прочность сварного соединения составляет 0,85–0,9 от прочности основного металла. Обрабатывается резанием на фрезерных и сверлильных станках с применением СОЖ на основе минеральных масел. Гибка в холодном состоянии возможна при радиусе не менее 2,5 толщины стенки. Анодирование формирует оксидный слой толщиной 10–25 мкм, повышающий коррозионную стойкость в 3–5 раз.
АМг6 содержит 5,8–6,8 % магния против 3,2–3,8 % у АМг3, что даёт предел текучести 160–200 МПа против 80–120 МПа. Однако АМг6 склонен к образованию горячих трещин при сварке, поэтому требует строгого контроля режима прессования и скорости охлаждения.
Стандартная длина — до 6000 мм. При наличии термической обработки в линии пресса возможна поставка мерных заготовок до 8000 мм, но транспортировка и правка таких профилей требуют специальной оснастки.
Да, сплав сохраняет пластичность до –196 C. При криогенных температурах предел текучести возрастает на 15–20 %, а ударная вязкость остаётся на уровне не ниже 30 Дж/см.
Применяют анодирование по ГОСТ 9.305 (толщина 15–25 мкм), хроматирование или порошковую окраску по ГОСТ 9.410. В морской среде предпочтительно анодирование с последующей пропиткой в горячем растворе бихромата калия.