


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


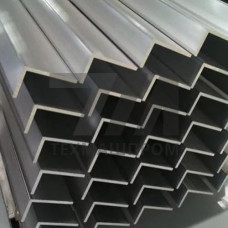
Алюминиевый уголок ГОСТ 13737-90 — это профиль равнополочного и неравнополочного сечения из алюминиевых сплавов, изготавливаемый методом горячей прессовки. Стандарт регламентирует сортамент, предельные отклонения по толщине полки и длине, а также марки исходного сплава. В отличие от уголка по ГОСТ 8509 (стального), данный профиль нормирует массу погонного метра исходя из плотности алюминия 2,7 г/см и фактической геометрии прессованного профиля.
Профили выпускают с шириной полки от 10 до 250 мм и толщиной стенки от 1,5 до 35 мм. Длина мерных отрезков — от 1 до 6 м, немерных — до 7 м. Кривизна профиля не должна превышать 2 мм на 1 м длины, скручивание — 1 на 1 м. Предельные отклонения по толщине полки зависят от способа изготовления: для прессованных профилей повышенной точности они составляют 0,5 мм при толщине до 5 мм.
| Ширина полки, мм | Толщина, мм | Марка сплава | Масса 1 м, кг | Состояние поставки |
|---|---|---|---|---|
| 20 | 2 | АД31 | 0,20 | Т1 |
| 40 | 4 | АД31 | 0,82 | Т1 |
| 50 | 5 | АМг2 | 1,29 | М |
| 60 | 6 | 1915 | 1,85 | Т |
| 80 | 8 | АД31 | 3,28 | Т1 |
ГОСТ 13737-90 допускает применение следующих сплавов:
Временное сопротивление разрыву для профилей из АД31 в состоянии Т1 составляет 130–195 МПа, относительное удлинение — 8–12 %. Для сплава 1915 после старения предел прочности достигает 310 МПа.
Алюминиевый уголок по ГОСТ 13737-90 востребован в следующих областях:
Профиль из АМг2 применяют в судостроении для обшивки надстроек, из 1915 — в авиационных интерьерах и агрегатах, работающих при вибрационных нагрузках. Свариваемость сплавов АД31 и АМг2 обеспечивает возможность создания сварных рам без потери коррозионной стойкости в зоне термического влияния.
Профили поставляют в состояниях: без термической обработки (М), после закалки и естественного старения (Т), после закалки и искусственного старения (Т1). Механические свойства проверяют на образцах, вырезанных из профиля. Химический состав контролируют по ГОСТ 4784. Допускается правка растяжением с остаточным удлинением не более 2 %. Каждая партия сопровождается сертификатом качества с указанием номера плавки и результатов испытаний.
ГОСТ 13737-90 распространяется на прессованные профили из алюминиевых сплавов, ГОСТ 8509 — на стальные горячекатаные уголки. Алюминиевый профиль имеет меньшую массу при равном моменте сопротивления и не требует антикоррозионного покрытия в атмосферных условиях.
Для несущих сварных конструкций применяют АД31 (состояние Т1) и АМг2. Сплав 1915 используют при повышенных требованиях к коррозионной стойкости и прочности.
ГОСТ 13737-90 устанавливает сортамент с шириной полки до 250 мм и толщиной до 35 мм. Профили больших сечений изготавливают по индивидуальным техническим условиям.
Да, сплав АД31 относится к ограниченно свариваемым. Сварку выполняют аргонодуговым методом с применением присадочной проволоки СвАК5. Прочность сварного соединения составляет 0,7–0,8 от прочности основного металла.