


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


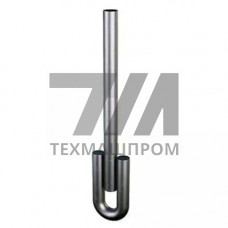
Анкерные тяги АТл-40-l — элемент анкерной системы, предназначенный для восприятия растягивающих усилий и передачи их на несущий массив. Тип АТл обозначает анкерную тягу с левой резьбой, цифра 40 указывает номинальный диаметр стержня в миллиметрах, индекс l — исполнение с увеличенной длиной или удлинённой резьбовой частью. Изделие применяется в системах крепления строительных конструкций, фундаментов и технологического оборудования к бетонным и железобетонным основаниям.
Анкерная тяга АТл-40-l представляет собой стержень круглого сечения диаметром 40 мм с резьбовым участком, выполненным по левой схеме навивки. Левая резьба обеспечивает фиксацию соединения при знакопеременных и вибрационных нагрузках, что критично для оборудования, работающего в условиях динамического нагружения. Стержень изготавливается методом горячей прокатки или холодной высадки с последующей термической обработкой.
Материал изготовления — конструкционная углеродистая или низколегированная сталь. Наиболее распространённые марки: 20, 35, 40Х, 09Г2С. Для ответственных узлов применяется сталь 40Х с закалкой и высоким отпуском, обеспечивающая предел текучести не менее 640 МПа. Антикоррозионное покрытие — горячее цинкование, термодиффузионное цинкование или эпоксидное покрытие в зависимости от условий эксплуатации.
| Параметр | Значение | Единица | Условие | Стандарт |
|---|---|---|---|---|
| Номинальный диаметр стержня | 40 | мм | — | ГОСТ 2590 |
| Шаг резьбы | 4,0 | мм | левая | ГОСТ 16093 |
| Предел текучести (сталь 40Х) | 640 | МПа | закалка + отпуск | ГОСТ 4543 |
| Временное сопротивление | 800 | МПа | сталь 40Х | ГОСТ 1497 |
| Длина резьбовой части | 150–300 | мм | по заказу | — |
| Толщина покрытия | 60–120 | мкм | горячее цинкование | ГОСТ 9.307 |
Стандартное исполнение АТл-40-l предполагает изготовление из стали 35 с последующей нормализацией. Для эксплуатации при температурах до –60 C применяется сталь 09Г2С, сохраняющая ударную вязкость KCU не ниже 29 Дж/см. В агрессивных средах — кислотных, щелочных, хлоридсодержащих — используются тяги из нержавеющей стали 12Х18Н10Т или 10Х17Н13М2Т.
Резьбовое соединение выполняется по ГОСТ 16093 с полем допуска 6g/6H. Для повышения усталостной прочности резьба накатывается, а не нарезается, что увеличивает предел выносливости на 20–30 %. Контроль затяжки осуществляется динамометрическим ключом с моментом, рассчитываемым по классу прочности.
Индекс l указывает на удлинённое исполнение — увеличенную длину стержня или резьбовой части. Буквы АТл обозначают левую резьбу, что предотвращает самоотвинчивание при вибрации.
Для стали 35 класса 8.8 рекомендуемый момент затяжки составляет 800–900 Нм при коэффициенте трения 0,14. Точное значение уточняется по методике расчёта для конкретного узла.
Да, при изготовлении из стали 09Г2С тяга работоспособна до –60 C. Для стали 35 нижний предел ограничен –40 C из-за снижения ударной вязкости.
Для хлоридсодержащих сред применяется термодиффузионное цинкование толщиной 50–80 мкм или нержавеющая сталь 12Х18Н10Т. Горячее цинкование 60–120 мкм подходит для атмосферных условий C3–C4 по ISO 12944.