


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


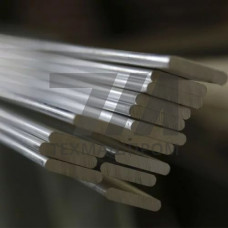
Анодированная полоса АВ — это профильный прокат из алюминиевых сплавов системы Al–Mg (серии 5xxx, преимущественно АМг2, АМг3, АМг5), прошедший электрохимическое оксидирование с формированием барьерно-пористого оксидного слоя толщиной 5–25 мкм. Буквенное обозначение «АВ» в маркировке указывает на анодирование в сернокислом электролите с последующим уплотнением («наполнением») оксидной плёнки. Такая обработка придаёт полосе коррозионную стойкость в атмосферных и слабоагрессивных средах, электроизоляционные свойства (пробивное напряжение до 500 В при толщине слоя 15 мкм) и декоративную поверхность с равномерным матовым или глянцевым блеском.
Полоса поставляется в рулонах или мерных отрезках с толщиной стенки 0,5–6,0 мм и шириной 20–300 мм. Оксидный слой формируется при плотности тока 1,0–1,5 А/дм в электролите на основе серной кислоты (150–200 г/л) при температуре 18–22 C. Уплотнение выполняется в кипящей деминерализованной воде или в растворах солей никеля, что снижает пористость и повышает стойкость к воздействию хлоридсодержащих сред.
| Параметр | Значение | Метод контроля | Влияние на эксплуатацию | Примечание |
|---|---|---|---|---|
| Толщина оксидного слоя | 5–25 мкм | ГОСТ 9.302 (вихретоковый) | Коррозионная стойкость, износ | Для декора — 10–15 мкм |
| Пробивное напряжение | 300–500 В | ГОСТ 9.302 (электрический) | Электроизоляция | Зависит от толщины слоя |
| Адгезия покрытия | 4–5 баллов | ГОСТ 15140 (решетчатый надрез) | Стойкость к отслаиванию | Без потери сцепления |
| Твёрдость по Моосу | 6–7 | Склерометрия | Сопротивление царапинам | Выше, чем у чистого Al |
| Шероховатость Ra | 0,4–1,6 мкм | Профилометрия | Декоративные свойства | Зависит от исходной поверхности |
Благодаря сочетанию лёгкости, коррозионной стойкости и электроизоляционных свойств полоса АВ востребована в следующих отраслях:
Анодированная полоса АВ сохраняет механические свойства основного металла: предел прочности при растяжении — 160–220 МПа, относительное удлинение — 12–18 %. Оксидный слой хрупок при изгибе, поэтому гибка возможна только по радиусу не менее двух толщин полосы. Сварка анодированных участков затруднена — требуется предварительная зачистка кромок. Полоса совместима с крепежом из нержавеющей стали и алюминиевых сплавов; контакт с медью и её сплавами недопустим из-за электрохимической коррозии.
Для эксплуатации в условиях морской атмосферы рекомендуется толщина оксидного слоя не менее 20 мкм с обязательным уплотнением в растворах солей никеля. Это обеспечивает стойкость к хлоридной агрессии в течение 10–15 лет без потери декоративных свойств.
Механическая обработка (резка, сверление, гибка) возможна, но приводит к нарушению целостности оксидного слоя на кромках и в зоне реза. Для восстановления защитных свойств рекомендуется локальное нанесение конверсионных покрытий или защитных лаков.
Пробивное напряжение зависит от толщины оксидного слоя: при 10 мкм — около 300 В, при 20 мкм — до 500 В. Для гарантированной электроизоляции в силовых цепях свыше 1 кВ требуется дополнительная изоляция.
Сварка возможна только после полного удаления оксидного слоя с кромок и прилегающих зон (механическая зачистка или травление). Остатки оксида вызывают пористость шва и снижение его коррозионной стойкости.