


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


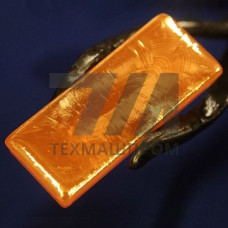
Аноды из золота ГОСТ 25475-82 — это электродные изделия, изготовленные из золота марок Зл 999,9, Зл 999 и Зл 995, предназначенные для нанесения гальванических покрытий в электронной, приборостроительной и ювелирной промышленности. Норматив регламентирует геометрические параметры, химический состав и требования к качеству поверхности анодов, применяемых в процессах электрохимического золочения.
Ключевая особенность анодов по ГОСТ 25475-82 — высокая чистота материала, обеспечивающая стабильность анодного растворения и минимальное загрязнение электролита примесями. В зависимости от марки золота содержание основного компонента составляет от 99,5 % до 99,99 %, что напрямую влияет на равномерность осаждения покрытия и воспроизводимость толщины слоя на деталях сложной конфигурации.
Стандарт предусматривает выпуск анодов в нескольких исполнениях, различающихся формой и способом крепления в гальванической ванне:
Поверхность анодов не должна иметь раковин, трещин, расслоений и посторонних включений. Допускаются следы технологической обработки, не влияющие на процесс растворения. Отклонение по толщине пластин не превышает 0,5 мм, по длине — 2 мм, что обеспечивает взаимозаменяемость изделий при монтаже в оснастку.
Аноды из золота ГОСТ 25475-82 применяются в цианистых и бесцианистых электролитах при плотности тока 0,1–2,0 А/дм. Рабочая температура электролита варьируется в диапазоне 20–60 C. Благодаря высокой коррозионной стойкости золота в гальванических средах, аноды сохраняют геометрическую стабильность в течение всего ресурса эксплуатации, что исключает перекосы токораспределения и локальные перегревы раствора.
Для поддержания номинальной концентрации ионов металла в электролите необходимо контролировать соотношение площади анодов к площади обрабатываемых деталей. Рекомендуемое соотношение — от 1,5:1 до 3:1 в зависимости от типа ванны и режима осаждения.
| Марка золота | Содержание Au, % | Форма поставки | Толщина, мм | Типовое применение |
|---|---|---|---|---|
| Зл 999,9 | 99,99 | пластина | 3–10 | полупроводниковая техника |
| Зл 999 | 99,9 | стержень | 8–20 | разъемные соединители |
| Зл 995 | 99,5 | диск | 5–15 | ювелирное производство |
Аноды из золота ГОСТ 25475-82 востребованы в процессах, требующих высокой чистоты покрытия и точного контроля толщины слоя:
При выборе анодов необходимо учитывать тип электролита и режим работы линии. Для импульсных источников тока с реверсом предпочтительны аноды марки Зл 999,9, обеспечивающие минимальное шламообразование. Для ванн с непрерывной фильтрацией допустимо применение Зл 995 при условии регулярной корректировки состава раствора.
Стандарт допускает изготовление анодов из золота марок Зл 999,9, Зл 999 и Зл 995. Выбор марки определяется требованиями к чистоте покрытия и условиями ведения гальванического процесса.
Площадь анодов должна превышать площадь загружаемых деталей в 1,5–3 раза. Точное значение зависит от плотности тока, состава электролита и конфигурации обрабатываемых изделий.
Остатки анодов подлежат переработке с последующим аффинажем. Повторное использование в исходном виде не практикуется из-за изменения геометрии и неравномерного растворения поверхности.
Недопустимы раковины, трещины, расслоения, посторонние включения и следы окалины. Наличие указанных дефектов нарушает равномерность анодного растворения и может привести к загрязнению электролита.