


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


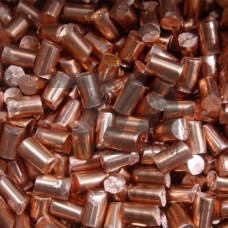
Медные аноды по ГОСТ 767-91 — расходуемые электроды из катодной меди марок М00к, М0к, М1к, применяемые в гальванотехнике для электроосаждения меди и её сплавов. Стандарт нормирует химический состав металла, геометрию пластин и состояние поверхности, определяющие стабильность анодного растворения в электролитах кислого и щелочного типов.
ГОСТ 767-91 устанавливает три марки анодной меди с регламентированным содержанием примесей. Суммарная доля примесей для М00к не превышает 0,01 %, для М0к — 0,03 %, для М1к — 0,05 %. Кислород присутствует в виде закиси CuO, что влияет на характер шламообразования. Мышьяк, сурьма, висмут и сера лимитируются отдельно, поскольку эти элементы вызывают пассивацию анода и загрязнение электролита.
Аноды выпускают в виде пластин толщиной 4–15 мм, шириной 100–400 мм и длиной 300–1000 мм. Кромки обрезают без заусенцев, поверхность не должна иметь трещин, расслоений и шлаковых включений. Отклонение по толщине — не более 0,5 мм. Для загрузки в титановые корзины и навесные штанги предусматривают отверстия или крюки-токоподводы.
| Марка | Cu, % не менее | Сумма примесей, % | Толщина, мм | Типовое применение |
|---|---|---|---|---|
| М00к | 99,99 | 0,01 | 4–10 | МЭМС, тонкие слои |
| М0к | 99,97 | 0,03 | 6–12 | Кислые сульфатные ванны |
| М1к | 99,95 | 0,05 | 8–15 | Гальванические линии |
| Cu-DHP | 99,90 | 0,10 | 6–14 | Печатные платы |
Рабочая плотность тока на аноде — 1–5 А/дм в сульфатных электролитах и 0,5–3 А/дм в пирофосфатных и цианидных. Температура электролита — 18–40 C. При превышении плотности тока свыше 6 А/дм наблюдается пассивация с образованием плотной плёнки CuO и рост напряжения на ванне. Аноды размещают в титановых корзинах или на медных штангах с площадью, сопоставимой с площадью катода.
М00к содержит меньше примесей, поэтому растворяется равномернее и образует минимум шлама. М1к при повышенной плотности тока склонна к пассивации и требует более частой корректировки электролита.
Да, марки М0к и М1к используются в цианидных и пирофосфатных ваннах при плотности тока 0,5–3 А/дм и температуре до 40 C.
Для корзинной загрузки применяют пластины толщиной 8–15 мм — они сохраняют жёсткость при выработке и не деформируются в процессе растворения.
Перед загрузкой поверхность обезжиривают и активируют в 5–10 % растворе серной кислоты для удаления оксидной плёнки и стабильного запуска растворения.