


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


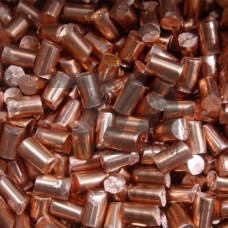
Аноды медные М1 — это изделия из меди марки М1 (чистота 99,9 %), предназначенные для электрохимических процессов в гальванических ваннах и системах электроосаждения. Материал соответствует требованиям ГОСТ 767–91 и ГОСТ 859–2014, что гарантирует стабильность состава и прогнозируемое поведение при анодном растворении. В отличие от марок М2 и М3, медь М1 отличается минимальным содержанием примесей — кислорода (не более 0,05 %), фосфора, серы и металлов группы железа, что критически важно для получения плотных, мелкокристаллических осадков без включений и питтинга.
Аноды медные М1 выпускаются в нескольких форм-факторах: пластины, плиты, шары, овальные и цилиндрические прутки. Геометрические размеры варьируются в зависимости от типа ванны и способа крепления — от компактных шаров диаметром 10–50 мм до крупногабаритных плит длиной до 2000 мм. Для крепления в штангах предусмотрены отверстия или крюки, обеспечивающие надежный электрический контакт и равномерное распределение тока по поверхности анода.
| Параметр | Медь М1 (пластина) | Медь М1 (шар) | Медь М1 (пруток) |
|---|---|---|---|
| Содержание Cu, % | 99,9 | 99,9 | 99,9 |
| Плотность, г/см | 8,94 | 8,94 | 8,94 |
| Удельное сопротивление, Оммм/м | 0,01724 | 0,01724 | 0,01724 |
| Типичные размеры, мм | 100 200 10 | 25–50 | 20–80, L до 2000 |
При анодной поляризации в сульфатных и цианистых электролитах медь М1 растворяется равномерно, без образования шлама и пассивации в рабочем диапазоне плотностей тока. Рекомендуемая катодная плотность тока для процессов меднения составляет 2–8 А/дм, при этом анодная плотность тока не должна превышать 10 А/дм во избежание перегрева приконтактной зоны. В борфтористоводородных электролитах, применяемых для скоростного осаждения толстых слоев, аноды М1 демонстрируют выход по току на уровне 95–100 %.
Содержание кислорода в меди М1 (0,02–0,05 %) обеспечивает формирование оксидной пленки на поверхности анода, которая предотвращает чрезмерное ионизацию примесей и способствует стабильности рН прианодного слоя. Это особенно важно при работе с электролитами на основе серной кислоты, где примеси железа и никеля могут вызывать охрупчивание осадков.
Аноды медные М1 востребованы в процессах, где требуется высокочистый анодный материал с воспроизводимыми характеристиками растворения:
Аноды М1 применяются в ваннах с сульфатными, пирофосфатными, цианидными и борфтористоводородными электролитами. Для кислых сульфатных систем оптимальна работа при температуре 20–40 C и pH 0,5–2,5. В цианидных электролитах медь М1 используется при температуре 50–60 C и плотности тока до 5 А/дм. При монтаже в автоматизированных гальванических линиях аноды фиксируются в титановых корзинах или на медных штангах с посеребренными контактами, что минимизирует переходное сопротивление и исключает искрение.
Для процессов с высокими требованиями к чистоте поверхности осадков, например при нанесении барьерных слоев в микроэлектронике, аноды М1 дополнительно подвергаются вакуумной дегазации для удаления остаточных газов. В стандартных гальванических производствах достаточно механической очистки поверхности от оксидов перед загрузкой в ванну.
Медь М1 содержит не менее 99,9 % Cu, тогда как М2 — не менее 99,7 %. Сниженное содержание примесей в М1 уменьшает риск загрязнения электролита и обеспечивает более равномерное растворение при высоких плотностях тока.
Рабочая анодная плотность тока составляет 2–10 А/дм в зависимости от типа электролита. Для сульфатных ванн рекомендуется 3–6 А/дм, для цианидных — до 5 А/дм.
Перед загрузкой аноды М1 очищают от консервационной смазки и оксидной пленки травлением в 10–15 % растворе серной кислоты при температуре 20–30 C в течение 2–5 минут.
Срок службы зависит от плотности тока и состава электролита. При типовых режимах меднения анод растворяется со скоростью 0,3–0,5 мм/год, что обеспечивает ресурс 2–5 лет до полного износа.