


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


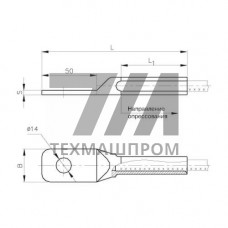
Аппаратный зажим А1М-95-2 — это анкерный (натяжной) зажим, предназначенный для оконцевания и подвески неизолированных алюминиевых и сталеалюминиевых проводов на воздушных линиях электропередачи. Конструкция выполнена по схеме «болт-пресс»: корпус зажима обжимается на проводе с помощью пресс-инструмента, а крепление к опоре осуществляется через проушину. Модификация А1М-95-2 рассчитана на провод сечением 95 мм и относится к линейке аппаратных зажимов типа А1М, применяемых на ВЛ 0,4–35 кВ.
Зажим А1М-95-2 состоит из алюминиевого корпуса с коническим отверстием и стальной проушины, соединённой с корпусом методом сварки трением или болтовым соединением. Рабочая часть корпуса имеет внутренние продольные рёбра, которые при опрессовке вдавливаются в тело провода, обеспечивая надёжный электрический контакт и механическую фиксацию. Опрессовка выполняется матрицами под шестигранник или вдавливанием, что исключает повреждение алюминиевых жил при монтаже.
Ключевые параметры зажима А1М-95-2:
Зажимы А1М-95-2 используются при строительстве и ремонте воздушных линий электропередачи напряжением 0,4–20 кВ, а также на отпайках к трансформаторным подстанциям. Они применяются для анкерного крепления проводов на промежуточных и анкерных опорах, в пролётах пересечений с инженерными сооружениями, при монтаже ответвлений к вводам в здания и распределительные устройства. Зажим пригоден для работы в районах с умеренным и холодным климатом, включая регионы с температурой до –60 C.
Монтаж зажима А1М-95-2 выполняется с использованием гидравлического или ручного пресса с матрицами, соответствующими типоразмеру зажима. После опрессовки обязателен контроль степени обжатия по калибру. Не допускается установка зажима на провод с повреждёнными жилами или следами коррозии в зоне контакта.
| Типоразмер | Сечение провода, мм | Диаметр провода, мм | Разрушающая нагрузка, кН | Масса, кг |
|---|---|---|---|---|
| А1М-70-2 | 70 | 11,4–12,6 | 19,6 | 0,42 |
| А1М-95-2 | 95 | 13,1–14,5 | 24,5 | 0,55 |
| А1М-120-2 | 120 | 14,5–16,0 | 29,4 | 0,68 |
Зажимы типа А1М-95-2 изготавливаются в соответствии с требованиями ГОСТ 23469.3-79 и техническими условиями ТУ 34-13-11458-89. Каждая партия продукции проходит приёмо-сдаточные испытания, включающие проверку геометрических размеров, контроль усилия опрессовки на образцах и измерение переходного сопротивления. На корпусе зажима наносится маркировка с указанием типоразмера и товарного знака предприятия-изготовителя.
При выборе зажима А1М-95-2 необходимо учитывать фактический диаметр применяемого провода, поскольку отклонение от номинального диапазона более чем на 0,3 мм приводит к снижению механической прочности соединения. Для проводов с диаметром вне указанного диапазона следует применять зажимы других типоразмеров серии А1М или использовать переходные втулки.
Отличие заключается в конструкции проушины: у модификации с индексом «-2» проушина имеет увеличенный диаметр отверстия под палец крепления, что позволяет использовать зажим с более мощными изоляторами и арматурой. Электрические и механические характеристики корпуса идентичны.
Да, зажим пригоден для алюминиевого провода А-95 с диаметром 13,3 мм. Однако для чисто алюминиевых проводов рекомендуется применять зажимы с увеличенной длиной опрессовки, так как алюминий имеет меньшую механическую прочность по сравнению со сталеалюминиевыми проводами.
Опрессовка выполняется гидравлическим прессом типа ПГ-120 или ручным механизмом с матрицами под шестигранник, соответствующими размеру корпуса зажима. Усилие обжатия контролируется по смыканию матриц.
Для защиты зоны контакта от атмосферной влаги рекомендуется наносить кварцево-вазелиновую смазку на внутреннюю поверхность корпуса перед опрессовкой. В условиях повышенной агрессивности среды допускается дополнительная изоляция места соединения полимерной лентой.