


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


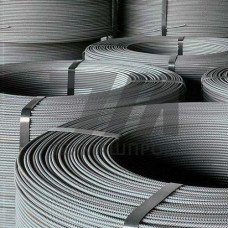
Арматура класса АС2 (АС300) — горячекатаный стержневой прокат периодического профиля, выпускаемый по ГОСТ 5781-82. Буква «С» в обозначении указывает на свариваемое исполнение, цифра 300 — на нормированный предел текучести. В отличие от гладкой арматуры А-I, профиль АС2 имеет серповидные или кольцевые выступы, обеспечивающие механическое сцепление с бетоном без дополнительных анкерных устройств.
Прокат поставляется в прутках длиной 6–12 м и в мотках. Номинальный диаметр соответствует номеру профиля; допуски на овальность и смещение выступов регламентированы таблицами ГОСТ 5781-82. Кривизна прутков не превышает 0,6 % длины для стержней до 6 м и 0,3 % — свыше 6 м.
| Номинальный диаметр, мм | Площадь поперечного сечения, мм | Масса 1 м, кг | Предел текучести, МПа | Временное сопротивление, МПа |
|---|---|---|---|---|
| 10 | 78,5 | 0,617 | 300 | 490 |
| 12 | 113,1 | 0,888 | 300 | 490 |
| 16 | 201,1 | 1,578 | 300 | 490 |
| 20 | 314,2 | 2,466 | 300 | 490 |
| 25 | 490,9 | 3,850 | 300 | 490 |
| 32 | 804,2 | 6,310 | 300 | 490 |
ГОСТ 5781-82 не фиксирует конкретную марку, а задаёт требования по углеродному эквиваленту и содержанию примесей. Для класса АС2 применяют низкоуглеродистые стали с гарантированной свариваемостью:
Углеродный эквивалент Cэкв не превышает 0,52 %, что исключает образование холодных трещин при дуговой сварке покрытыми электродами и в среде CO. Сера и фосфор — не более 0,045 % каждого элемента.
Нормируемые показатели: предел текучести — не менее 300 МПа, временное сопротивление — не менее 490 МПа, относительное удлинение — не менее 19 %. Испытания проводят на растяжение по ГОСТ 12004 и на изгиб в холодном состоянии на 180 вокруг оправки диаметром, равным двум номинальным диаметрам стержня.
Для арматуры АС2 не нормируется ударная вязкость при отрицательных температурах, поэтому её не применяют в конструкциях, работающих ниже –40 C без дополнительного обоснования. Свариваемость подтверждается технологической пробой по ГОСТ 14098.
В сварных каркасах АС2 соединяют контактной точечной сваркой на машинах МТП, а также дуговой сваркой крестовых соединений. Для вязки применяют отожжённую проволоку ВР-1 диаметром 1,2–1,6 мм.
Партия формируется из прутков одного диаметра и плавки. Приёмо-сдаточные испытания включают контроль геометрии, химического состава, растяжение и изгиб. Каждая партия сопровождается сертификатом качества с указанием номера плавки, класса, механических свойств и результатов испытаний на свариваемость.
Транспортировка — пакетами массой до 5 т с обвязкой проволокой, хранение — в закрытых складах или под навесом для предотвращения поверхностной коррозии, которая снижает сцепление с бетоном.
АС2 — свариваемое исполнение с нормированным углеродным эквивалентом и гарантированной свариваемостью. По прочности обе марки близки: предел текучести не менее 300 МПа, но АС2 предъявляет более жёсткие требования к химии стали.
Да. Низкий углеродный эквивалент (до 0,52 %) допускает ручную дуговую сварку электродами типа Э42А и сварку в среде CO. Крестовые соединения выполняют по ГОСТ 14098.
Без дополнительных испытаний на ударную вязкость — не ниже –40 C. Для более холодных условий требуется обоснование или переход на термомеханически упрочнённые классы.
Изгиб в холодном состоянии выполняют на 180 вокруг оправки диаметром 2d, где d — номинальный диаметр стержня, согласно ГОСТ 5781-82.