


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


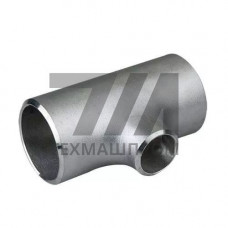
Бесшовные тройники из стали 09Г2С — соединительные детали трубопроводов, изготовленные методом горячей штамповки или раскатки из цельной заготовки без сварных швов. Марка 09Г2С (низколегированная кремнемарганцовистая сталь по ГОСТ 19281) обеспечивает предел текучести не менее 325 МПа при толщине стенки до 20 мм и ударную вязкость KCU не ниже 39 Дж/см при –40 C, что определяет работоспособность деталей в условиях Крайнего Севера и технологических трубопроводов с расчётной температурой до –70 C.
Бесшовная технология гарантирует отсутствие продольных и кольцевых сварных соединений в зоне ответвления — наиболее нагруженном участке тройника. Это критично для систем под давлением Ру16–Ру25, где концентраторы напряжений недопустимы. Детали соответствуют требованиям ГОСТ 17376 (конструкция и размеры) и изготавливаются под приварку по ГОСТ 16037 либо с переходными кромками под конкретный диаметр и толщину стенки магистрали.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Условный проход DN | 15–500 мм | Толщина стенки | 2,5–36 мм | по ГОСТ 17376 |
| Рабочее давление | до 25 МПа | Температура среды | –70…+450 C | с учётом ползучести |
| Предел текучести т | 325 МПа | Относительное удлинение | 21 % | при 20 C |
| Ударная вязкость KCU | 39 Дж/см | Испытание | при –40 C | ГОСТ 9454 |
| Способ изготовления | штамповка, раскатка | Контроль | УЗК, гидроиспытания | ГОСТ 32569 |
Тройники 09Г2С востребованы в технологических обвязках нефтегазоперекачивающих агрегатов, узлах врезки в промысловые трубопроводы, системах теплоснабжения с температурой теплоносителя до 150 C, а также в трубопроводах сжатого воздуха и инертных газов на металлургических и химических производствах. Марка 09Г2С допускает эксплуатацию в диапазоне до –70 C, что делает детали пригодными для обвязки оборудования, размещённого на открытых площадках в климатических зонах с холодным климатом.
При монтаже требуется предварительный подогрев кромок до 100–150 C при толщине стенки свыше 25 мм и последующая термообработка сварных соединений для снятия остаточных напряжений. Детали поставляются с сертификатами качества, включающими химический анализ плавки и результаты механических испытаний.
Нижний предел — –70 C при условии подтверждённой ударной вязкости KCU 39 Дж/см при –40 C и отсутствия хрупкого разрушения по результатам испытаний падающим грузом для ответственных трубопроводов.
Бесшовный изготовлен из цельной заготовки без продольных и кольцевых швов в зоне ответвления, что исключает концентраторы напряжений и дефекты сварки. Сварной тройник имеет шов, требующий контроля и термообработки.
Конструкция и размеры — ГОСТ 17376. Технические требования, маркировка и приёмка — ГОСТ 17380. Материал — ГОСТ 19281 для стали 09Г2С.
При толщине стенки более 25 мм и в ответственных трубопроводах — да, высокий отпуск при 600–650 C для снятия остаточных напряжений. При меньшей толщине решение принимается по проекту.