


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


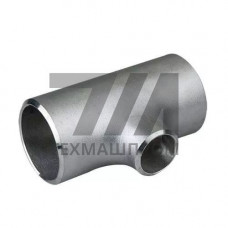
Бесшовные тройники из стали 10Х17Н13М2Т — это равнопроходные и переходные фитинги, предназначенные для сварки в трубопроводные системы, транспортирующие высокоагрессивные среды. Материал — аустенитная хромоникелевая сталь с добавлением молибдена, что обеспечивает повышенную стойкость к питтинговой и щелевой коррозии в хлоридсодержащих средах, а также к воздействию серной, фосфорной и уксусной кислот при повышенных температурах.
Технология изготовления бесшовных тройников методом горячей штамповки или гидроформования исключает наличие сварного шва в зоне разветвления, что критически важно для систем, работающих под высоким давлением и подверженных циклическим нагрузкам. Отсутствие продольного шва повышает коэффициент прочности соединения и снижает риск коррозионного растрескивания в околошовной зоне.
Сталь 10Х17Н13М2Т относится к группе коррозионностойких сталей аустенитного класса, стабилизированных титаном. Основные легирующие элементы:
Механические характеристики при температуре 20 C: предел текучести — не менее 216 МПа, временное сопротивление разрыву — 529–686 МПа, относительное удлинение — не менее 35%. Рабочий диапазон температур — от –196 C до +600 C, что позволяет применять тройники в криогенном оборудовании и теплообменных аппаратах.
Бесшовные тройники 10Х17Н13М2Т выпускаются в двух исполнениях: равнопроходные (все три патрубка одного диаметра) и переходные (с ответвлением меньшего диаметра). Присоединительные размеры регламентируются ГОСТ 17376-2001, типы — по ГОСТ 22886-77. Основные параметры:
| Наружный диаметр, мм | Толщина стенки, мм | Давление условное, МПа | Тип | Масса, кг |
|---|---|---|---|---|
| 57 | 4,0 | 16 | Равнопроходной | 0,9 |
| 89 | 5,0 | 10 | Равнопроходной | 2,4 |
| 108 | 6,0 | 10 | Переходной | 4,1 |
Геометрические параметры патрубков, радиусы переходов и длина ответвлений соответствуют требованиям нормативной документации. Допуски на размеры — по классу точности В, что обеспечивает соосность при монтаже и качественное формирование сварного шва.
Тройники бесшовные из стали 10Х17Н13М2Т востребованы в отраслях, где требуется длительная безаварийная эксплуатация трубопроводов в контакте с агрессивными технологическими средами:
Фитинги соединяются с трубами аргонодуговой сваркой неплавящимся электродом с присадочной проволокой Св-10Х16Н25АМ6 или аналогичной. Допустима ручная дуговая сварка покрытыми электродами типа ЦЛ-9. Перед сваркой кромки зачищаются до металлического блеска, зона термического влияния ограничивается 20–30 мм. После сварки рекомендуется проводить аустенизацию при 1050–1080 C с быстрым охлаждением для восстановления коррозионной стойкости в случае работы в средах, вызывающих межкристаллитную коррозию.
При монтаже необходимо исключать контакт с углеродистой сталью (инструментом, подкладками) во избежание науглероживания поверхности. Для контроля качества сварных соединений применяются радиографический и ультразвуковой методы неразрушающего контроля.
Бесшовный тройник изготавливается из цельной трубной заготовки методом горячего деформирования, поэтому не имеет продольного сварного шва в зоне разветвления. Это исключает концентраторы напряжений и повышает ресурс работы в условиях циклических нагрузок и коррозионных сред.
Материал устойчив к серной кислоте концентрацией до 20% при температуре до 60 C, фосфорной и уксусной кислотам, растворам хлоридов, морской воде. Молибден в составе обеспечивает стойкость к питтинговой коррозии, а титан предотвращает межкристаллитную коррозию после сварки.
Присоединительные размеры и технические условия на бесшовные тройники из коррозионностойких сталей установлены ГОСТ 17376-2001. Конструктивные типы — равнопроходные и переходные — определены ГОСТ 22886-77.
Да, аустенитная структура стали 10Х17Н13М2Т сохраняет вязкость при температурах до –196 C, что позволяет использовать фитинги в трубопроводах сжиженных газов и криогенном оборудовании без риска хрупкого разрушения.