


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


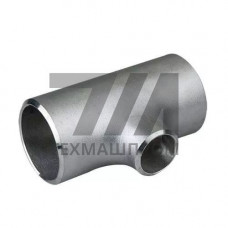
Бесшовные тройники из стали 12Х18Н10Т — соединительные детали трубопроводов, изготовленные методом горячей штамповки или раскатки из цельной заготовки без продольных и кольцевых сварных швов. Марка 12Х18Н10Т (аналог AISI 321, DIN 1.4541) относится к аустенитным коррозионностойким сталям, стабилизированным титаном. Титановое модифицирование связывает углерод в карбиды TiC и предотвращает межкристаллитную коррозию в интервале 450–850 C, что критично для оборудования, работающего с периодическим нагревом.
Тройники выпускают в двух исполнениях: равнопроходные (D1 = D2 = D3) и переходные (D1 D2). Присоединительные концы выполняют под сварку (BW), под резьбу (TH), под фланцы или комбинированно. Бесшовная технология обеспечивает равномерную структуру металла по всему сечению и отсутствие концентраторов напряжений в зоне ответвления — наиболее нагруженном участке детали.
Аустенитная структура сохраняет вязкость при криогенных температурах и не претерпевает хрупкого разрушения. Стабилизация титаном обеспечивает стойкость к межкристаллитной коррозии после сварки без дополнительной термообработки. Материал устойчив в окислительных средах, растворах азотной и органических кислот, а также в атмосферных условиях промышленного типа.
| Параметр | Значение | Условия | Единица | Стандарт |
|---|---|---|---|---|
| Предел прочности в | 510 | 20 C | МПа | ГОСТ 5949 |
| Предел текучести 0,2 | 205 | 20 C | МПа | ГОСТ 5949 |
| Относительное удлинение | 40 | 20 C | % | ГОСТ 5949 |
| Твёрдость HB | 200 | после аустенизации | — | ГОСТ 5639 |
| Плотность | 7,9 | 20 C | г/см | — |
Бесшовные тройники 12Х18Н10Т устанавливают в трубопроводных обвязках, где требуется герметичность при знакопеременных нагрузках и агрессивных средах. Типовые системы:
Заготовку нагревают до 1150–1200 C, формуют на гидравлическом прессе или раскатном стане, затем подвергают закалке в воде или на воздухе с аустенизацией при 1050–1100 C. После формообразования проводят дробеструйную очистку и травление для удаления окалины. Контроль включает ультразвуковую дефектоскопию, измерение твёрдости, гидравлические испытания давлением 1,5 PN и, при необходимости, межкристаллитную коррозию по ГОСТ 6032.
Бесшовный тройник формуется из цельной заготовки, не имеет продольных и кольцевых сварных швов. Это исключает дефекты сварки и обеспечивает равнопрочность по всему сечению, что критично при высоком давлении и циклических нагрузках.
Сталь работоспособна от –196 C до +600 C. При нагреве выше 600 C возможно охрупчивание вследствие выделения сигма-фазы, поэтому для более высоких температур применяют другие аустенитные марки.
Нет. Стабилизация титаном предотвращает межкристаллитную коррозию в зоне термического влияния, поэтому послеварная аустенизация не требуется для большинства сред.
Российские — ГОСТ 17376-2001, международные — ASME B16.9 и EN 10253-4. Они задают строительные длины, допуски на диаметр и толщину стенки, а также маркировку.