


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


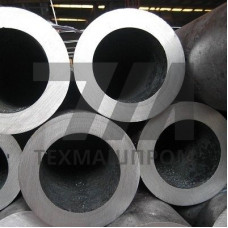
Бесшовные трубы 09Г2С — это горячедеформированные изделия из низколегированной конструкционной стали, легированной марганцем и кремнием. Данный материал относится к группе прочностных классов К52 и обеспечивает повышенную несущую способность при сохранении удовлетворительной свариваемости. Трубы 09Г2С производятся методом горячей прокатки или горячего прессования, что исключает наличие продольного или спирального шва и гарантирует равнопрочность по всему сечению стенки.
Химический состав стали 09Г2С регламентируется ГОСТ 19281 и характеризуется содержанием углерода не более 0,12%, марганца в пределах 1,3–1,7% и кремния 0,5–0,8%. Такое легирование обеспечивает предел текучести не менее 345 МПа и временное сопротивление разрыву в диапазоне 490–630 МПа. Отношение предела текучести к временному сопротивлению составляет порядка 0,65–0,70, что характерно для материалов, работающих в условиях статических и умеренных динамических нагрузок.
Горячедеформированные бесшовные трубы 09Г2С изготавливаются на трубопрокатных агрегатах с автоматическими, непрерывными или пилигримовыми станами. Исходной заготовкой служит круглый слиток или непрерывнолитая заготовка, которая после нагрева до температуры аустенитизации прошивается на стане косой прокатки. Последующая раскатка гильзы на оправке формирует требуемые геометрические параметры — наружный диаметр и толщину стенки.
После прокатки трубы подвергаются нормализации или контролируемой прокатке с ускоренным охлаждением. Термическая обработка формирует феррито-перлитную структуру с размером зерна 8–10 баллов, что обеспечивает стабильный комплекс механических свойств. Для ответственных применений проводится неразрушающий контроль ультразвуковым методом по всей длине трубы, а также гидравлические испытания пробным давлением.
Бесшовные трубы 09Г2С выпускаются в широком диапазоне типоразмеров. Наружный диаметр варьируется от 25 до 530 мм, толщина стенки — от 2,5 до 40 мм. По точности изготовления трубы подразделяются на классы А и В согласно ГОСТ 8732. Длина поставляемых труб — от 4 до 12,5 м немерной длины или от 6 до 12 м мерной длины с предельным отклонением +50 мм.
| Наружный диаметр, мм | Толщина стенки, мм | Масса 1 м, кг | Рабочее давление, МПа | Применение |
|---|---|---|---|---|
| 57 | 4,0 | 5,23 | 12,5 | Технологические трубопроводы |
| 89 | 6,0 | 12,28 | 14,0 | Нефтепромысловые сети |
| 159 | 8,0 | 29,79 | 10,0 | Магистральные трубопроводы |
| 219 | 10,0 | 51,54 | 8,0 | Обвязка компрессорных станций |
Бесшовные трубы 09Г2С демонстрируют стабильные механические характеристики при температурах от –70 до +200 C. Ударная вязкость KCU при –40 C составляет не менее 34 Дж/см, что позволяет применять трубы в условиях холодного климата и на объектах с низкими температурами эксплуатации. Относительное удлинение после разрыва достигает 21–24%, что обеспечивает достаточную пластичность при монтаже и компенсации температурных деформаций.
Свариваемость стали 09Г2С оценивается как хорошая без ограничений. Углеродный эквивалент Ceq не превышает 0,42, что позволяет выполнять сварку всеми видами дуговой сварки без предварительного подогрева при толщине стенки до 20 мм. Для толстостенных труб рекомендуется подогрев до 100–150 C. После сварки не требуется обязательная термическая обработка, однако для конструкций, работающих под давлением, может назначаться высокий отпуск для снятия остаточных напряжений.
Бесшовные трубы 09Г2С востребованы в отраслях, где требуется сочетание прочности, пластичности и коррозионной стойкости в атмосферных условиях и слабоагрессивных средах. Основные направления использования:
Качество бесшовных труб 09Г2С регламентируется комплексом стандартов. Геометрические параметры и технические требования устанавливает ГОСТ 8732-78, химический состав стали — ГОСТ 19281-2014. Для труб, применяемых в нефтегазовой отрасли, дополнительно действуют требования СТО Газпром 2-4.1-231 и СТО Газпром 2-3.1-113, ужесточающие нормы по ударной вязкости и сплошности металла.
При приемке каждая партия труб сопровождается сертификатом качества, содержащим данные о химическом составе, результатах механических испытаний и гидравлических испытаний. Выборочно контролируются геометрические размеры, кривизна, овальность и качество наружной и внутренней поверхности. Для труб ответственного назначения выполняется 100% ультразвуковой контроль.
Сталь 09Г2С легирована марганцем и кремнием, что обеспечивает предел текучести 345 МПа против 245 МПа у стали Ст20. Трубы 09Г2С сохраняют ударную вязкость при отрицательных температурах до –70 C, тогда как Ст20 рекомендуется для эксплуатации не ниже –40 C.
Допускаются ручная дуговая сварка электродами типа Э50А, автоматическая сварка под флюсом, аргонодуговая сварка неплавящимся электродом и механо-дуговая сварка в среде CO. При толщине стенки свыше 20 мм рекомендуется предварительный подогрев до 100–150 C.
Верхний предел рабочих температур ограничен 200 C для длительной эксплуатации. При более высоких температурах происходит разупрочнение феррито-перлитной структуры и снижение прочностных характеристик.
Для стенок толщиной до 20 мм термическая обработка не обязательна. Для толстостенных труб и конструкций, работающих под давлением свыше 10 МПа, назначается высокий отпуск при 600–650 C для снятия остаточных сварочных напряжений.