


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


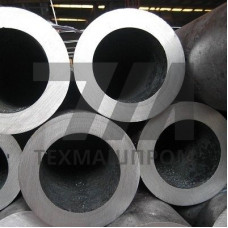
Бесшовные трубы 38ХА — горячедеформированный трубный прокат, изготовленный из конструкционной легированной стали марки 38ХА (хромсодержащая, с повышенным содержанием углерода). Материал относится к группе улучшаемых сталей и применяется там, где требуется сочетание высокой прочности, износостойкости и достаточной вязкости после термической обработки. Трубы поставляются в термообработанном или горячекатаном состоянии в зависимости от требований заказчика и условий эксплуатации.
Сталь 38ХА содержит углерод в пределах 0,35–0,42 %, хром — 0,80–1,10 %, марганец — 0,30–0,60 %, кремний — 0,17–0,37 %. Ограничение серы и фосфора — не более 0,025 % каждого. Такое легирование обеспечивает прокаливаемость в сечениях до 25–30 мм и устойчивость к отпускной хрупкости.
После закалки и высокого отпуска достигаются следующие характеристики:
Бесшовные трубы 38ХА выпускаются по ГОСТ 8732, ГОСТ 8734, а также по отраслевым ТУ. Диапазон наружных диаметров — от 25 до 219 мм, толщина стенки — от 3 до 30 мм. Кривизна на 1 м длины не превышает 1,5 мм. Овальность и разностенность регламентируются в пределах 10–12 % от номинала.
| Наружный диаметр, мм | Толщина стенки, мм | Длина, мм | Состояние поставки | Тип трубы |
|---|---|---|---|---|
| 57 | 6 | 6000–11500 | горячекатаная | мерная |
| 89 | 10 | 6000–11500 | термообработанная | мерная |
| 108 | 14 | 4000–9000 | улучшенная | немерная |
| 133 | 16 | 4000–9000 | горячекатаная | мерная |
| 159 | 20 | 5000–10000 | термообработанная | немерная |
| 219 | 28 | 5000–10000 | улучшенная | мерная |
Производство бесшовных труб 38ХА осуществляется методом горячей деформации на прошивных и раскатных станах с последующей термической обработкой. Температура нагрева под деформацию — 1180–1220 C. Охлаждение после прокатки контролируемое, что предотвращает образование закалочных трещин. При необходимости выполняется нормализация при 860–880 C или улучшение (закалка 850–870 C в масле, отпуск 560–620 C).
Сварка труб 38ХА требует предварительного подогрева до 200–300 C и последующей термообработки сварного соединения. Обрабатываемость резанием в улучшенном состоянии удовлетворительная, в горячекатаном — пониженная.
Бесшовные трубы 38ХА востребованы в следующих отраслях:
В каждом случае трубы 38ХА подвергаются финишной термической обработке под конкретные условия нагружения: знакопеременные нагрузки, абразивный износ, контактное трение.
Основные документы — ГОСТ 8732 (горячедеформированные), ГОСТ 8734 (холоднодеформированные), а также ТУ производителей. В ТУ дополнительно указываются требования по твёрдости, ударной вязкости и макроструктуре.
Сталь 38ХА содержит меньше углерода (0,35–0,42 % против 0,36–0,44 % у 40Х) и имеет более узкие пределы по хрому. Это даёт лучшую свариваемость и slightly повышенную пластичность при сопоставимой прочности.
Да, холоднодеформированные трубы 38ХА изготавливаются по ГОСТ 8734 с наружным диаметром от 5 до 89 мм и толщиной стенки от 0,8 до 12 мм. Они применяются в точных гидро- и пневмосистемах.
Закалка в масле от 850–870 C с последующим отпуском при 200–250 C даёт предел прочности до 1400 МПа, но снижает ударную вязкость. Для ответственных деталей применяют высокий отпуск 560–620 C.