


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


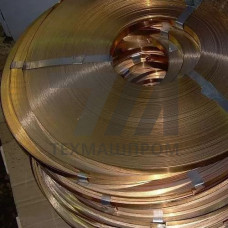
Биметаллическая лента по ГОСТ 10533-86 — двухслойный прокат, состоящий из основного слоя (конструкционная сталь) и плакирующего слоя (коррозионно-стойкая сталь аустенитного класса). Толщина плакирующего слоя регламентируется нормативом и составляет 10–20 % от общей толщины ленты. Соединение слоёв выполняется методом горячей прокатки с формированием диффузионной связи, обеспечивающей монолитность пакета без отслоений при последующей штамповке, гибке и сварке.
Материал поставляется в рулонах с толщиной ленты 0,8–3,0 мм и шириной 20–200 мм. Предел прочности основного слоя — 370–540 МПа, относительное удлинение — не менее 20 %. Плакирующий слой из стали 12Х18Н10Т или 08Х18Н10 обеспечивает стойкость к межкристаллитной коррозии и агрессивным средам, что делает ленту пригодной для контакта с пищевыми продуктами, морской водой и слабыми кислотами.
Изготовление биметаллической ленты по ГОСТ 10533-86 включает подготовку поверхностей слябов, сборку пакета, нагрев до температуры 1150–1200 C и совместную прокатку с суммарным обжатием не менее 70 %. После прокатки выполняется термическая обработка — аустенизация при 1050–1100 C с последующим охлаждением в воде. Контроль качества включает ультразвуковую дефектоскопию зоны соединения и испытания на изгиб на 180 без образования трещин и расслоений.
Биметаллическая лента ГОСТ 10533-86 востребована в отраслях, где требуется сочетание прочностных характеристик конструкционной стали и коррозионной стойкости нержавеющей стали при ограниченном бюджете на материал:
| Толщина, мм | Ширина, мм | Толщина плакирующего слоя, мм | Предел прочности, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| 0,8 | 20–100 | 0,10–0,16 | 370–440 | 25 |
| 1,5 | 20–150 | 0,20–0,30 | 390–490 | 22 |
| 2,5 | 30–200 | 0,35–0,50 | 410–540 | 20 |
Рабочая температура биметаллической ленты ГОСТ 10533-86 ограничена диапазоном от –60 C до +350 C. При превышении верхнего предела возможно снижение прочности диффузионной связи из-за роста карбидной фазы на границе раздела слоёв. Не рекомендуется применять ленту в средах с хлоридами при температуре выше 60 C — это провоцирует питтинговую коррозию плакирующего слоя. При проектировании узлов с гибкой радиусом менее двух толщин ленты требуется предварительный подогрев зоны деформации до 150–200 C.
Основной слой выполнен из конструкционной стали, что снижает стоимость материала на 30–40 % по сравнению с полностью коррозионно-стойкой лентой. Плакирующий слой обеспечивает защиту рабочей поверхности, а прочностные характеристики определяются несущим слоем.
Да, сварка выполняется электродами аустенитного класса с предварительной зачисткой плакирующего слоя в зоне шва. Для аргонодуговой сварки применяется присадочная проволока Св-04Х19Н9. После сварки рекомендуется аустенизация при 1050 C для восстановления коррозионной стойкости.
Каждая партия проходит ультразвуковой контроль зоны соединения на наличие расслоений и непроваров. Дополнительно выполняются испытания на изгиб на 180 и металлографический анализ границы раздела слоёв.
Штамповка допустима при радиусах гиба не менее двух толщин ленты. При глубокой вытяжке рекомендуется использовать ленту с плакирующим слоем толщиной не менее 15 % от общей толщины, чтобы избежать локального истончения защитного слоя.