


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


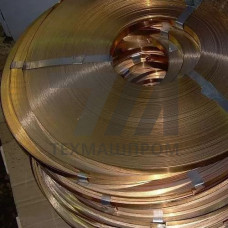
Биметаллическая лента по ТУ 1995-001-55680513-2002 представляет собой двухслойный прокат, полученный методом совместной горячей прокатки или сваркой взрывом, в котором рабочий слой из коррозионностойкой или инструментальной стали соединён с конструкционной основой. Технические условия регламентируют толщину плакирующего слоя, прочность сцепления слоёв и предельные отклонения по геометрии, что отличает данную продукцию от общего сортамента биметаллов по ГОСТ 10885.
Ключевой параметр — доля плакирующего слоя, которая обычно составляет 10–20 % от общей толщины. Именно она определяет эксплуатационный ресурс изделия: коррозионная стойкость, износостойкость кромки или антифрикционные свойства рабочей поверхности. Сцепление слоёв контролируется ультразвуковой дефектоскопией; недопустимы расслоения площадью более нормируемого значения по ТУ.
| Параметр | Значение | Допуск | Метод контроля | Единица |
|---|---|---|---|---|
| Общая толщина | 1,5–12 | 0,10 | микрометрия | мм |
| Толщина плакирующего слоя | 0,15–2,4 | 0,05 | металлография | мм |
| Прочность сцепления слоёв | 180 | — | сдвиг по ГОСТ 14759 | МПа |
| Ширина ленты | 20–600 | 1,0 | линейный замер | мм |
| Предел текучести основы | 235–355 | — | растяжение | МПа |
| Относительное удлинение | 18 | — | растяжение | % |
Лента по данным ТУ востребована в нефтегазопереработке, химическом аппаратостроении и энергетике. Из неё изготавливают обечайки ректификационных колонн, трубные решётки кожухотрубчатых теплообменников, корпуса сепараторов, а также уплотнительные элементы запорной арматуры. В целлюлозно-бумажной отрасли биметалл идёт на ножи размольного оборудования и детали варочных котлов, работающих в щелочных средах при температуре до 180 C.
В машиностроении лента применяется для биметаллических вкладышей подшипников скольжения, направляющих планок и износостойких накладок на конвейерные узлы. Технологичность позволяет вести штамповку, гибку и сварку без потери сплошности сцепления слоёв при условии соблюдения температурных режимов, оговорённых в ТУ.
Работоспособность биметалла определяется стойкостью плакирующего слоя. Для аустенитных марок верхний предел по температуре — 600 C, для ферритных — 450 C. Не рекомендуется эксплуатация в средах, вызывающих межкристаллитную коррозию, без стабилизации рабочего слоя титаном или ниобием. Механическая обработка кромок ведётся со стороны основы, чтобы не нарушать целостность коррозионностойкого слоя.
Технические условия задают собственные допуски на толщину плакирующего слоя и нормы прочности сцепления, а также расширенный диапазон сочетаний «основа–плакировка», включая пары сталь–латунь, не входящие в сортамент ГОСТ 10885.
Для ленты толщиной до 4 мм радиус гибки принимается не менее 2,5 толщины при гибке поперёк проката и не менее 4 толщин при гибке вдоль направления прокатки.
Ультразвуковым методом по всей длине рулона; недопустимые расслоения и зоны непровара регламентируются ТУ с указанием предельной площади дефекта на единицу длины.
Да, сварка выполняется с раздельными режимами для основы и плакирующего слоя; для аустенитной плакировки применяют электроды с соответствующим легированием, а корень шва защищают аргоном.