


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


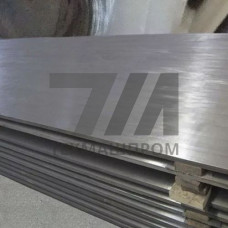
Биметаллический лист на основе стали Ст3сп — двухслойный прокат, в котором несущий слой из углеродистой стали обыкновенного качества Ст3сп воспринимает механические нагрузки, а плакирующий слой из коррозионно-стойкой стали, никеля, титана или медного сплава обеспечивает стойкость к агрессивным средам. Такая компоновка позволяет эксплуатировать изделие в условиях одновременного воздействия высоких напряжений и химически активных сред, исключая применение сплошного дорогостоящего легированного проката.
Ст3сп — сталь спокойной раскисленности с гарантированным содержанием углерода 0,14–0,22 %, что обеспечивает стабильные механические свойства по толщине плакируемого слоя. Предел текучести основного слоя составляет не менее 245 МПа, временное сопротивление — 370–490 МПа, относительное удлинение — не менее 26 %. Спокойная сталь не склонна к хлопьевидным скоплениям и обеспечивает плотную, бездефектную структуру зоны соединения после горячей прокатки или сварки взрывом.
Биметаллические листы Ст3сп изготавливают двумя основными способами: пакетной прокаткой и сваркой взрывом с последующей горячей прокаткой. При пакетной прокатке заготовку собирают из основного и плакирующего слоёв с разделительным покрытием, нагревают до 1150–1200 C и прокатывают за несколько проходов до требуемой толщины. Сварка взрывом формирует соединение за счёт высокоскоростной деформации металлов; полученный пакет затем подвергают прокатке для выравнивания геометрии и снятия наклёпа.
Контроль качества зоны соединения включает ультразвуковую дефектоскопию по всей площади листа. Нормы допускают отсутствие непроклеев и расслоений протяжённостью более 50 мм. Прочность сцепления слоёв проверяют на срез: для плакирующего слоя из аустенитной стали сопротивление срезу должно составлять не менее 150 МПа. Толщина плакирующего слоя обычно составляет 2–6 мм при общей толщине листа 8–60 мм.
Сочетание Ст3сп с плакирующим слоем даёт следующие преимущества:
Биметаллические листы Ст3сп востребованы в химическом аппаратостроении для изготовления корпусов реакторов, теплообменников, колонн синтеза и ёмкостного оборудования, работающего под давлением до 2,5 МПа. В нефтегазовой отрасли из них изготавливают сепараторы, отстойники и резервуары для хранения сернистой нефти и попутного газа. В целлюлозно-бумажной промышленности листы применяют для варочных котлов и баков белильного цеха, контактирующих с щёлоками и хлорсодержащими реагентами.
В судостроении биметалл Ст3сп + 12Х18Н10Т используют для конструкций, работающих в условиях переменного смачивания морской водой: днищевые секции, балластные цистерны, элементы систем захолаживания. Для оборудования пищевой промышленности плакирующий слой из стали 08Х18Н10 обеспечивает гигиеничность поверхностей при контакте с кислыми средами — томатным соком, молочной сывороткой, пивным суслом.
| Параметр | Ст3сп + 12Х18Н10Т | Ст3сп + 08Х13 | Ст3сп + никель НП2 |
|---|---|---|---|
| Толщина листа, мм | 10–50 | 8–40 | 12–60 |
| Толщина плакирующего слоя, мм | 2–6 | 2–5 | 3–8 |
| Предел текучести основного слоя, МПа | 245 | 245 | 245 |
| Сопротивление срезу, МПа | 150 | 150 | 180 |
| Рабочая температура, C | –40…+350 | –40…+400 | –40…+300 |
Биметаллические листы Ст3сп поставляются в горячекатаном состоянии с термической обработкой или без неё — по требованию заказчика. Ширина листов — 1000–3000 мм, длина — 2000–12000 мм. Допуски по толщине соответствуют классу точности Б по ГОСТ 19903. Плакирующий слой может располагаться с одной или с двух сторон листа; двустороннее плакирование применяют для деталей, работающих в агрессивной среде с обеих сторон — например, перегородок и днищ аппаратов.
Контроль механических свойств проводят на образцах, вырезанных поперёк направления прокатки. Испытания на ударный изгиб при температуре –20 C выполняют для листов толщиной более 12 мм, предназначенных для оборудования, эксплуатируемого в условиях низких температур. Качество поверхности плакирующего слоя не должно иметь закатов, плен и трещин глубиной более 0,2 мм.
Основной слой из Ст3сп имеет более низкий предел текучести (245 МПа против 345 МПа у 09Г2С), но обеспечивает лучшую свариваемость без предварительного подогрева при толщинах до 40 мм. Выбор между марками определяется уровнем расчётных нагрузок: для аппаратов под давлением до 1,6 МПа достаточно Ст3сп, для более нагруженных конструкций применяют 09Г2С.
Для серной кислоты концентрацией 10–50 % при температуре до 60 C применяют плакирование сталью 12Х18Н10Т или 08Х17Н15М3Т. При повышенных температурах и концентрациях более 50 % целесообразно использовать плакирующий слой из никеля НП2 или сплава Hastelloy C-276, однако стоимость такого биметалла существенно выше.
Да, сварка со стороны плакирующего слоя выполняется электродами из аустенитной стали (например, ЦЛ-11 или ОЗЛ-6) с предварительной зачисткой поверхности до металлического блеска. Первый проход выполняют с минимальной погонной энергией для исключения перегрева зоны соединения и образования хрупких интерметаллидных прослоек.
Каждый лист подвергают ультразвуковому контролю по всей площади с шагом сканирования не более 5 мм. Допускаются отдельные непроклеи площадью до 10 см при условии, что их суммарная площадь не превышает 2 % площади листа. Дополнительно проводят испытания на срез образцов, вырезанных от каждого листа партии.