


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


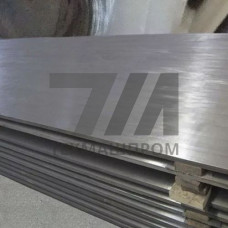
Биметаллические листы со сталью 10 представляют собой двухслойный прокат, в котором несущий (основной) слой выполнен из низкоуглеродистой качественной конструкционной стали марки 10 по ГОСТ 1050, а плакирующий слой — из коррозионностойкого, никелевого или иного специального сплава. Соединение слоёв выполняется горячей прокаткой пакета, сваркой взрывом или наплавкой; диффузионная граница обеспечивает прочное сцепление по всей площади листа.
Сталь 10 как основа выбрана благодаря низкому содержанию углерода (0,07–0,14 %), высокой пластичности и хорошей свариваемости. Предел текучести основы — не менее 205 МПа, временное сопротивление — 340–420 МПа, относительное удлинение — не менее 29 %. Эти характеристики позволяют воспринимать изгибающие и растягивающие нагрузки в аппаратах, работающих под давлением, при этом плакирующий слой обеспечивает химическую стойкость рабочей среды.
Толщина основного слоя обычно составляет 6–60 мм, плакирующего — 1–6 мм. Суммарная толщина листа достигает 70 мм. Доля плакирующего слоя по массе — 5–20 %. Листы поставляются в термически обработанном состоянии; для стали 10 характерна нормализация при 900–930 C. Кромки под сварку обрабатываются с сохранением плакирующего слоя по всему периметру.
| Параметр | Основной слой (Сталь 10) | Плакирующий слой | Суммарная толщина | Условия эксплуатации |
|---|---|---|---|---|
| Толщина, мм | 6–60 | 1–6 | 8–70 | –40…+450 C |
| Предел текучести, МПа | 205 | по сплаву | — | статич. нагрузки |
| Свариваемость | без ограничений | по технологии | комбинир. шов | РД, АДС |
| Прочность сцепления, МПа | — | 150 | — | без отслоения |
Пакетная горячая прокатка формирует металлургическую связь между слоями без промежуточных прослоек. Сварка взрывом применяется для крупногабаритных листов, где требуется минимальная зона термического влияния. Контроль выполняется ультразвуковой дефектоскопией сплошности сцепления, а также испытаниями на изгиб и сдвиг по ГОСТ 10885. Несплошности на границе слоёв не допускаются.
Снижение стоимости конструкции достигается за счёт применения дорогостоящего сплава только в плакирующем слое. Механическая прочность обеспечивается сталью 10, а коррозионная стойкость — плакировкой. Масса аппарата уменьшается по сравнению с полностью легированным исполнением. Ремонтопригодность повышается: основной слой сваривается стандартными электродами для низкоуглеродистых сталей.
Наиболее распространены коррозионностойкие стали 08Х18Н10Т, 12Х18Н10Т, а также никелевые сплавы и титан. Выбор определяется агрессивностью рабочей среды.
Корневые слои шва выполняются электродами для низкоуглеродистой стали, затем переходный и плакирующий слои — электродами, легированными соответственно составу плакировки.
Диапазон определяется плакирующим слоем. Для сталей типа 08Х18Н10Т рабочий интервал составляет –40…+450 C без потери прочности сцепления.
Ультразвуковым контролем сплошности, испытаниями на сдвиг и изгиб согласно ГОСТ 10885. Недопустимы расслоения и непровары на границе.