


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


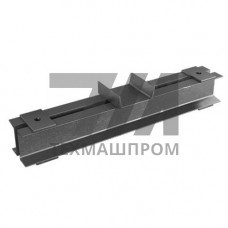
Блок подвески с опорной балкой AISI 304 — узел трубопроводной обвязки, в котором несущая балка и элементы крепления изготовлены из аустенитной коррозионностойкой стали 08Х18Н10 (AISI 304). Такое исполнение применяется в системах, где одновременно действуют механическая нагрузка от массы трубопровода и агрессивная среда: технологические линии пищевых производств, цеха гальванических покрытий, узлы водоподготовки, контуры с моющими растворами на основе щелочей и слабых кислот.
Опорная балка воспринимает вертикальную и горизонтальную составляющие усилия, передавая их на строительные конструкции или на раму оборудования. Подвесной блок обеспечивает подвижность в одной или двух плоскостях, компенсируя температурное удлинение трубопровода и вибрационные смещения от насосных агрегатов. Материал AISI 304 сохраняет работоспособность в интервале –196…+400 C, при этом длительная эксплуатация выше +400 C не рекомендуется из-за риска сенсибилизации и межкристаллитной коррозии.
Балка выполняется из горячекатаного или холоднокатаного профиля по ГОСТ 5632 либо из импортного проката аналога 1.4301. Соединительные элементы — серьги, оси, шпильки — также изготавливаются из AISI 304, что исключает гальваническую пару при контакте с влажной средой. Сварные швы выполняются аргонодуговой сваркой с последующей зачисткой и пассивацией поверхности для восстановления оксидной плёнки CrO.
| Типоразмер | Нагрузка, кН | Ход, мм | Диаметр шпильки | Масса, кг |
|---|---|---|---|---|
| БП-15 | 0,4 | 20 | М8 | 0,9 |
| БП-50 | 2,5 | 50 | М12 | 2,8 |
| БП-100 | 5,0 | 80 | М16 | 5,4 |
| БП-200 | 9,0 | 100 | М20 | 9,7 |
| БП-300 | 12,0 | 120 | М20 | 13,2 |
Узел устанавливается на несущих металлоконструкциях, анкерных закладных или на кронштейнах, закреплённых в железобетоне. При монтаже контролируется соосность оси шпильки и направления теплового перемещения трубопровода: перекос более 2 приводит к неравномерной нагрузке на серьгу и ускоренному износу оси. В средах с хлоридами (концентрация Cl выше 200 мг/л) AISI 304 склонна к питтинговой коррозии, поэтому в таких контурах узел заменяют на исполнение из AISI 316L или дуплексной стали.
Периодичность осмотра — не реже одного раза в 12 месяцев: проверяется состояние сварных швов, наличие следов коррозионных поражений, люфт в шарнирных соединениях. При обнаружении поверхностной коррозии допускается механическая зачистка и повторная пассивация; при межкристаллитном поражении узел подлежит замене.
AISI 304 содержит 18 % Cr и 8 % Ni без молибдена, поэтому уступает AISI 316L по стойкости к питтинговой коррозии в хлоридсодержащих средах. При концентрации Cl выше 200 мг/л рекомендуется переходить на 316L.
Стандартный ряд предусматривает ход от 20 до 120 мм по вертикали в зависимости от типоразмера. Для больших перемещений применяются составные схемы из двух и более блоков.
Да, до –60 C для стандартного исполнения. При более низких температурах требуется проверка ударной вязкости металла шва и основного материала.
Для AISI 304 термообработка после сварки не требуется при толщине стенки до 12 мм. Достаточно механической зачистки и пассивации для восстановления коррозионной стойкости.