Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


Блоки приварные с накладкой для подвесок горизонтальных трубопроводов из стали 12ХМ — это несущие узлы крепления, в которых опорная накладка приваривается непосредственно к образующей трубы, а через неё нагрузка передаётся на тягу, серьгу или пружинный блок подвески. Сталь 12ХМ (хромомолибденовая, теплоустойчивая) применяется для трубопроводов и элементов крепления, работающих при температуре до 560–570 C под давлением пара или газовых сред. Именно поэтому блоки с накладкой из 12ХМ востребованы на паропроводах, в системах перегретого пара и на технологических линиях нефтехимии, где углеродистые стали теряют длительную прочность.
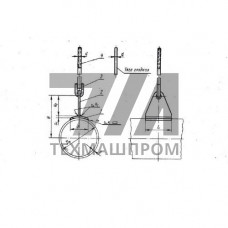
Блок состоит из опорной накладки (листовой или гнутой), привариваемой к трубе продольными или комбинированными швами, и приварного элемента — проушины, коромысла, ушка или патрубка, соединяющего накладку с подвеской. Накладка распределяет сосредоточенную нагрузку от подвески по поверхности трубы, снижая местные напряжения в стенке и исключая овализацию сечения. Для трубопроводов из 12ХМ накладку выполняют из того же класса стали, что обеспечивает близкие коэффициенты линейного расширения и предотвращает появление недопустимых термических напряжений в сварном соединении.
Приварные блоки с накладкой применяют в горизонтальных участках, где требуется воспринимать вертикальные нагрузки от массы трубы, арматуры, изоляции и транспортируемой среды, а также компенсировать перемещения при температурном удлинении. В отличие от хомутовых и скользящих опор, приварная накладка не допускает осевого проскальзывания, поэтому узел работает как жёсткая точка крепления с заданной степенью свободы по направлению тяги подвески.
Сталь 12ХМ содержит 0,08–0,15 % углерода, 0,4–0,7 % молибдена и 0,4–0,7 % хрома. Такое легирование обеспечивает стойкость к ползучести и сохраняет длительную прочность при высоких температурах. Для блоков с накладкой это критично: сварной шов «накладка — труба» работает в условиях термоциклирования, и разница в жаропрочности основного металла и металла шва не должна приводить к преждевременному разрушению.
Блоки с накладкой подбирают под наружный диаметр трубы, толщину стенки и расчётную нагрузку подвески. Накладка повторяет кривизну трубы, её длина определяется из условия передачи усилия без превышения допускаемых напряжений в стенке. Для трубопроводов из 12ХМ с рабочим давлением до 4,0 МПа и температурой до 545 C применяют накладки толщиной 8–16 мм с протяжённостью шва не менее 150 мм.
| Наружный диаметр трубы, мм | Толщина стенки, мм | Толщина накладки, мм | Допускаемая нагрузка, кН | Рабочая температура, C |
|---|---|---|---|---|
| 108 | 6 | 8 | 12 | до 545 |
| 159 | 8 | 10 | 25 | до 545 |
| 219 | 10 | 12 | 40 | до 560 |
| 273 | 12 | 14 | 63 | до 560 |
| 325 | 14 | 16 | 80 | до 570 |
Приварку накладки к трубе из 12ХМ выполняют после проверки геометрии трубы и разметки положения блока. Недопустимо приваривать накладку к продольному или спиральному шву трубы, а также к зонам термического влияния заводских стыков. Расстояние от края накладки до кольцевого шва принимают не менее 100 мм. После сварки обязателен контроль твёрдости металла шва и околошовной зоны — превышение 250 HV свидетельствует о необходимости повторной термообработки.
В процессе эксплуатации блоки с накладкой из 12ХМ подлежат периодическому визуальному и измерительному контролю. Основные дефекты — трещины по границе сплавления, коррозионное растрескивание под напряжением при наличии влаги и сероводорода, а также деградация структуры при перегреве выше 580 C. Для продления ресурса применяют регламентные отжиги и замену накладок при достижении предельной наработки.
Нет. Для стали 12ХМ при толщине стенки и накладки от 10 мм предварительный подогрев до 200–300 C обязателен, иначе возрастает риск холодных трещин в околошовной зоне.
Высокий отпуск при 710–750 C с выдержкой 1 ч на 25 мм толщины и последующим медленным охлаждением. Это снимает остаточные напряжения и стабилизирует структуру металла шва.
Конструкция рассчитана на горизонтальные трубопроводы. На вертикальных участках применяют другие типы креплений, так как накладка не воспринимает осевые усилия от массы трубы.
Радиографический или ультразвуковой контроль протяжённых швов, капиллярный — для доступных поверхностей, плюс замер твёрдости не менее чем в трёх точках по длине шва.