


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


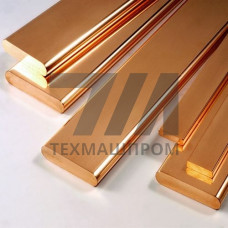
Бронзовая шина БрКМц3-1т — профильный прокат из безоловянной бронзы марки БрКМц3-1, изготовленный методом непрерывного или полунепрерывного литья с последующей прокаткой и термообработкой. Марка соответствует ГОСТ 18175-78 и содержит 2,5–4,0 % кремния, 0,8–1,3 % марганца, остальное — медь. Литера «т» в обозначении указывает на термообработанное состояние поставки: шина прошла закалку и отпуск, что обеспечивает стабильную структуру и равномерные механические свойства по всему сечению.
Кремний и марганец образуют упрочняющую фазу, повышающую прочность и упругость без снижения пластичности. В отличие от оловянных бронз, БрКМц3-1 не содержит дефицитного олова, что делает шину экономически эффективной для крупносерийного производства. Прокат поставляется в виде прямоугольного профиля с шириной 20–200 мм и толщиной 4–40 мм; длина прутков — 1–3 м в зависимости от сортамента.
| Параметр | Значение | Условия измерения | Единица | Стандарт |
|---|---|---|---|---|
| Плотность | 8,4 | 20 C | г/см | ГОСТ 18175-78 |
| Предел прочности | 450–600 | растяжение, после термообработки | МПа | ГОСТ 18175-78 |
| Относительное удлинение | 10–20 | растяжение | % | ГОСТ 18175-78 |
| Твёрдость | 100–160 | по Бринеллю | HB | ГОСТ 9012-59 |
| Электропроводность | 7–9 | 20 C | МСм/м | — |
| Теплопроводность | 60–80 | 20 C | Вт/(мК) | — |
Шина БрКМц3-1т востребована в узлах, где требуется сочетание упругости, износостойкости и антифрикционных свойств при умеренных нагрузках. Конкретные направления:
Термообработка шины БрКМц3-1т включает закалку от 800–850 C с охлаждением в воде и отпуск при 350–450 C. Такая обработка обеспечивает дисперсионное твердение: кремний выделяется в виде мелкодисперсных силицидов, повышая предел упругости до 350–400 МПа. Шина сохраняет работоспособность в интервале температур от –60 C до +250 C; при нагреве выше 300 C начинается коагуляция упрочняющей фазы и разупрочнение.
Обработка резанием не вызывает затруднений: шина хорошо поддаётся фрезерованию, сверлению и точению твердосплавным инструментом. Сварка возможна аргонодуговым способом с применением присадочной проволоки БрКМц3-1; зона термического влияния требует последующей термообработки для восстановления свойств.
Литера «т» обозначает термообработанное состояние: закалка и отпуск обеспечивают предел упругости 350–400 МПа против 200–250 МПа у нетермообработанного проката. Твёрдость возрастает до 100–160 HB, структура становится однородной по сечению.
Основные потребители — металлургия (кристаллизаторы УНЛЗ), транспорт (токосъёмные элементы), станкостроение (направляющие и вкладыши), сварочное производство (токоподводящие элементы), судостроение (арматура).
Рабочий диапазон — от –60 C до +250 C. При 250–300 C наблюдается постепенное снижение твёрдости; выше 300 C упрочняющая фаза коагулирует, и материал теряет упругость.
Да, аргонодуговая сварка с присадочной проволокой того же состава. После сварки рекомендуется местная термообработка зоны шва для восстановления дисперсионного твердения.