


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


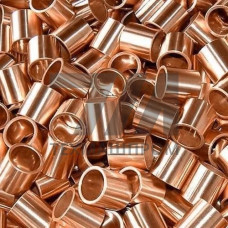
Бронзовая втулка БРАЖМЦ — это изделие, изготовленное из безоловянной бронзы марки БрАЖМц (аналог по ГОСТ 18175–78), легированной алюминием, железом и марганцем. Материал относится к группе высокопрочных антифрикционных сплавов, предназначенных для работы в узлах трения скольжения с высокими удельными нагрузками. Втулки данной марки востребованы в машиностроении благодаря сочетанию повышенной твёрдости, износостойкости и способности выдерживать ударные нагрузки без пластической деформации.
Сплав БрАЖМц содержит алюминий в диапазоне 9–12 %, железо — 2–4 %, марганец — 1–2 %, остальное — медь. Такая композиция обеспечивает формирование двухфазной структуры с упрочняющими интерметаллидными включениями. Механические свойства бронзы БрАЖМц существенно превосходят оловянные бронзы: предел прочности при растяжении достигает 590–640 МПа, предел текучести — 245–275 МПа, относительное удлинение — 12–15 %. Твёрдость по Бринеллю составляет 140–160 HB, что позволяет применять втулки без дополнительной термообработки в большинстве промышленных узлов.
Антифрикционные характеристики БрАЖМц определяются способностью материала к приработке и формированию стабильной плёнки переноса на контртеле. Коэффициент трения в паре с закалённой сталью при граничной смазке находится в пределах 0,008–0,012. Допустимая скорость скольжения — до 8 м/с, удельная нагрузка — до 29,4 МПа при работе в паре с термически обработанным валом.
Бронзовые втулки БРАЖМЦ производятся двумя основными методами: литьём в кокиль с последующей механической обработкой и центробежным литьём для заготовок большого диаметра. Литьё в кокиль обеспечивает плотную мелкозернистую структуру без газовой пористости, что критично для герметичных гидросистем. После отливки заготовки подвергаются обточке, расточке и финишному хонингованию внутренней поверхности до параметра шероховатости Ra 0,8–1,6 мкм. Допуск на внутренний диаметр назначается по посадке H7–H9 в зависимости от условий сопряжения с валом.
Для повышения ресурса втулок, работающих в абразивной среде, применяется закалка с последующим отпуском, однако в стандартном исполнении БрАЖМц поставляется в литом или деформированном состоянии. Деформированные втулки из прутка обладают более высокими прочностными характеристиками за счёт направленной волокнистой структуры, но уступают литым по антифрикционным свойствам при граничной смазке.
| Внутренний диаметр, мм | Наружный диаметр, мм | Длина, мм | Посадка | Шероховатость Ra, мкм |
|---|---|---|---|---|
| 20 | 28 | 25 | H8 | 1,6 |
| 40 | 52 | 40 | H7 | 0,8 |
| 80 | 100 | 80 | H9 | 1,6 |
Втулки из бронзы БрАЖМц устанавливаются в узлах, где требуется высокая несущая способность при ограниченном объёме смазки. Основные области использования:
Рабочий диапазон температур для втулок БРАЖМЦ составляет от –40 C до +300 C. При температурах выше 250 C наблюдается снижение твёрдости на 10–15 %, что необходимо учитывать при проектировании узлов горячего проката. В условиях недостаточной смазки материал склонен к схватыванию с контртелом, поэтому рекомендуется обеспечивать постоянную подачу масла или использовать композиционные втулки с графитовыми наполнителями.
При подборе бронзовой втулки БРАЖМц для конкретного узла инженер должен учитывать три ключевых параметра: удельную нагрузку на проекцию опорной поверхности, окружную скорость вала и температурный режим. Произведение удельной нагрузки на скорость (PV-фактор) для данной марки не должно превышать 15 МПам/с при непрерывной смазке и 8 МПам/с при периодической. Превышение этих значений приводит к интенсивному износу и задирам на поверхности трения.
Сравнение с альтернативными материалами показывает, что втулки из БрАЖМц превосходят латунные по износостойкости в 1,5–2 раза, но уступают бронзе БрО10Ф1 по прирабатываемости при высоких скоростях скольжения. Для тихоходных высоконагруженных узлов БрАЖМц является оптимальным выбором с точки зрения стоимости и ресурса.
БрАЖМц не содержит олова, что снижает стоимость при сохранении высоких прочностных характеристик. Однако по антифрикционным свойствам при скоростях скольжения выше 5 м/с оловянные бронзы предпочтительнее.
Применяются пластичные смазки на литиевой основе (Литол-24) для узлов с периодическим обслуживанием и индустриальные масла И-40А или И-50А для систем с циркуляционной подачей.
Кратковременно — да, при удельной нагрузке не более 5 МПа и скорости до 0,3 м/с. Для постоянной работы в сухом режиме материал непригоден из-за склонности к задирам.
Для диаметров 20–80 мм рекомендуемый монтажный зазор составляет 0,05–0,15 мм. Точное значение зависит от теплового расширения и жёсткости опорной конструкции.