


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


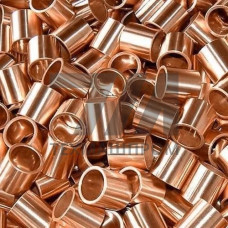
Бронзовая втулка БрО10Ф1 — это подшипниковая деталь, изготовленная из оловянной бронзы, содержащей 10 % олова и 1 % фосфора. Данная марка регламентируется ГОСТ 613–79 и ГОСТ 5017–74 и относится к литейным оловянно-фосфористым бронзам. Фосфор выполняет функцию раскислителя и модификатора, образуя тугоплавкие фосфиды меди, которые измельчают зерно и повышают износостойкость. Именно сочетание «втулка + БрО10Ф1» определяет её применение в узлах трения скольжения с высокими удельными нагрузками.
Химический состав БрО10Ф1: медь — основа, олово — 9,0–11,0 %, фосфор — 0,4–1,1 %, примеси (железо, свинец, цинк, сурьма) — суммарно не более 1,0 %. Структура литого материала — -твёрдый раствор олова в меди с включениями эвтектоида + (CuSn) и фосфидной фазы CuP. Такая гетерогенная структура обеспечивает сочетание прочности и антифрикционности.
| Показатель | Значение | Условия | Метод | Стандарт |
|---|---|---|---|---|
| Предел прочности в | 245 МПа | литьё в кокиль | растяжение | ГОСТ 1497 |
| Относительное удлинение | 5 % | литьё в кокиль | растяжение | ГОСТ 1497 |
| Твёрдость HB | 80–100 | 20 C | вдавливание шарика | ГОСТ 9012 |
| Плотность | 8,7–8,8 г/см | 20 C | гидростатический | — |
| Температура плавления | 950–1000 C | — | термический | — |
| Коэффициент трения | 0,08–0,12 | со смазкой | трибометрия | — |
Втулки БрО10Ф1 получают литьём в кокиль, центробежным литьём или литьём в песчано-глинистые формы. Центробежный способ обеспечивает направленную кристаллизацию и минимальную пористость рабочей поверхности. После отливки заготовки проходят механическую обработку: точение наружного диаметра, расточку внутреннего отверстия, обработку торцов и, при необходимости, развёртывание под посадку H7 или H8. Для повышения точности применяют хонингование внутренней поверхности до Ra 0,8–1,6 мкм.
Втулки могут изготавливаться как цельнолитыми, так и с каналами для подвода смазки — продольными или спиральными. В тяжёлонагруженных узлах применяют биметаллические втулки со стальным корпусом и бронзовой рабочей поверхностью.
Втулка из БрО10Ф1 востребована в узлах трения скольжения при окружных скоростях до 3 м/с и удельных давлениях до 15 МПа. Конкретные направления:
Рабочий диапазон температур втулки БрО10Ф1 — от –60 C до +250 C. При нагреве выше 250 C наблюдается снижение твёрдости и ускоренный износ. Материал устойчив к коррозии в морской воде, атмосферных условиях и слабых растворах кислот. Смазка — минеральные масла, консистентные смазки, в отдельных случаях графит. При недостаточной смазке возможно схватывание с валом, поэтому пары трения подбирают с учётом твёрдости контртела.
Удельное давление не должно превышать 15 МПа при скорости скольжения до 3 м/с. При повышении скорости до 5 м/с давление снижают до 8–10 МПа.
БрО10Ф1 содержит фосфор, который повышает износостойкость и твёрдость. БрО10Ц2 легирована цинком и уступает по антифрикционным свойствам при высоких нагрузках.
Кратковременно — да, за счёт остаточных смазывающих свойств бронзы. Для длительной работы без смазки применяют графитизированные или пористые спечённые аналоги.
Рекомендуемый зазор — 0,05–0,15 мм в зависимости от диаметра вала и температурного режима. Посадка в корпус — H7/p6 или H7/r6.