


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


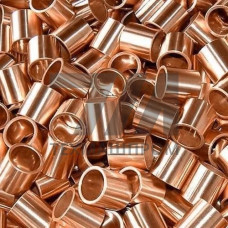
Бронзовая втулка БрО10С10 — это литая конструкционная деталь подшипников скольжения, изготовленная из оловянно-свинцовистой бронзы с номинальным содержанием олова и свинца по 10 % каждого. Материал относится к группе антифрикционных сплавов, работающих в паре с закалёнными стальными валами без принудительной подачи смазки в зону трения. Втулки данной марки востребованы в узлах, где сочетаются умеренные удельные нагрузки и повышенные требования к прирабатываемости пары трения.
Структура бронзы БрО10С10 формируется в процессе литья в кокиль или центробежным методом. Твёрдый раствор олова в меди обеспечивает базовую прочность, а включения свинца, распределённые по границам дендритов, выполняют роль твёрдой смазки. При трении свинец выдавливается на поверхность контакта, образуя тонкую плёнку, которая предотвращает схватывание и задиры. По сравнению с двухкомпонентными оловянными бронзами типа БрО10Ф1, наличие свинца снижает коэффициент трения, но несколько уменьшает механические показатели.
Механические характеристики втулок БрО10С10 зависят от способа литья и толщины стенки. Для центробежно-литых заготовок характерна более плотная структура и повышенная герметичность, что важно для узлов, работающих в масляной ванне. Твёрдость по Бринеллю обычно находится в диапазоне 60–75 НВ, что обеспечивает хорошую прирабатываемость к контртелу без риска повреждения вала.
Втулки БрО10С10 рассчитаны на работу при удельных давлениях до 15 МПа в условиях жидкостного трения и до 5 МПа — при граничной смазке. Допустимая окружная скорость скольжения достигает 5 м/с, а предельная температура эксплуатации ограничена 250 C. При превышении этого порога начинается разупрочнение матрицы и интенсивное выплавление свинца, что ведёт к потере несущей способности.
Сплав демонстрирует устойчивость к ударным нагрузкам и вибрациям, что делает его пригодным для реверсивных режимов движения. Втулки хорошо работают в среде пресной воды, нефтепродуктов и слабых щелочных растворов, однако не рекомендуются для контакта с минеральными кислотами и морской водой.
По сравнению с бронзой БрО5Ц5С5, втулки БрО10С10 обладают более высоким содержанием олова, что повышает коррозионную стойкость и стабильность антифрикционных свойств при граничной смазке. В отличие от безоловянных латуней ЛС59-1, данный сплав лучше сопротивляется задирам при недостаточной подаче масла. Однако по нагрузочной способности БрО10С10 уступает высокооловянным бронзам типа БрО10Ф1, которые применяются при более высоких давлениях.
| Параметр | БрО10С10 | БрО5Ц5С5 | БрО10Ф1 |
|---|---|---|---|
| Предел прочности, МПа | 180–220 | 150–200 | 250–300 |
| Относительное удлинение, % | 6–10 | 8–12 | 3–5 |
| Твёрдость, НВ | 60–75 | 55–70 | 80–100 |
| Коэффициент трения (со сталью) | 0,08–0,12 | 0,10–0,15 | 0,06–0,10 |
Втулки БрО10С10 поставляются в виде готовых деталей с окончательной механической обработкой или в виде литых заготовок с припуском под расточку. Типовой диапазон внутренних диаметров — от 10 до 300 мм, наружных — от 16 до 340 мм. Длина втулок варьируется от 15 до 500 мм. Для повышения износостойкости на внутренней поверхности могут выполняться масляные канавки различной конфигурации — прямые, винтовые или кольцевые.
При проектировании узла с втулкой БрО10С10 необходимо учитывать коэффициент линейного расширения сплава (около 18 10 1/C) и обеспечивать гарантированный зазор в сопряжении с валом. Рекомендуемый посадочный натяг для запрессовки в корпус — 0,02–0,05 мм на каждые 50 мм диаметра, что исключает проворачивание втулки при работе под нагрузкой.
Сплав совместим с минеральными и синтетическими маслами, пластичными смазками на литиевой и кальциевой основе. При работе в условиях ограниченной смазки допускается применение консистентных составов с дисульфидом молибдена.
Оптимальный зазор составляет 0,1–0,2 % от диаметра вала. Для вала диаметром 50 мм зазор должен быть в пределах 0,05–0,10 мм. При высоких скоростях скольжения зазор увеличивают до 0,25 %.
Не рекомендуется. Сплав содержит свинец, который может мигрировать в продукт при контакте. Для пищевых производств применяются оловянные бронзы без свинца, например БрО10Ф1.
При сухом трении свинцовая составляющая обеспечивает самосмазывающий эффект, но ресурс детали резко снижается. При жидкостной смазке втулка работает практически без износа, а свинец выступает как резервный антифрикционный компонент при кратковременных перебоях подачи масла.