


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


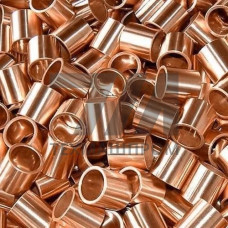
Бронзовая втулка БРОФ10-1 — деталь подшипникового узла, изготовленная из оловянно-фосфористой бронзы марки БрОФ10-1 по ГОСТ 613–79. Сплав содержит 9–11 % олова и 0,4–1,1 % фосфора, остальное — медь. Фосфор выполняет функцию раскислителя и модификатора: он связывает оксиды в тугоплавкие соединения, повышает жидкотекучесть расплава и формирует в структуре твёрдые включения CuP, которые прирабатывают поверхность трения и увеличивают износостойкость.
Втулки из БрОФ10-1 выпускают методами центробежного литья, литья в кокиль и кокили с последующей механической обработкой. Отливки соответствуют требованиям по плотности: не допускаются газовые раковины, пористость и шлаковые включения на рабочих поверхностях. Твёрдость материала составляет 80–100 HB, предел прочности при растяжении — не менее 200 МПа, относительное удлинение — 3–5 %.
| Параметр | Значение | Единица | Метод контроля | Стандарт |
|---|---|---|---|---|
| Плотность | 8,8–8,9 | г/см | гидростатическое взвешивание | ГОСТ 613–79 |
| Твёрдость | 80–100 | HB | по Бринеллю | ГОСТ 9012 |
| Предел прочности | 200 | МПа | растяжение | ГОСТ 1497 |
| Коэффициент трения | 0,008–0,012 | — | со смазкой | — |
| Макс. рабочая температура | до +250 | C | эксплуатационный | — |
БрОФ10-1 сохраняет работоспособность при скоростях скольжения до 3 м/с и удельных нагрузках до 15 МПа при наличии смазки. В условиях граничного трения без подачи смазки допустимые параметры снижаются: скорость — до 1 м/с, давление — до 5 МПа. Материал устойчив к коррозии в морской воде, слабых растворах кислот и щелочей, что определяет его применение в судостроении и химическом аппаратостроении.
Втулки запрессовывают в корпус с натягом по ГОСТ 25347 или фиксируют штифтами. При монтаже не допускается ударное деформирование кромок. Обработка отверстия выполняется развёртыванием или растачиванием после установки для обеспечения соосности с валом. Шероховатость рабочей поверхности — Ra 0,8 мкм.
Применяют минеральные масла И-20А, И-40А, консистентные смазки ЦИАТИМ-201, Литол-24. При высоких нагрузках — масла с противозадирными присадками.
Это одна и та же марка. Обозначение БрОФ10-1 соответствует ГОСТ 613–79, где цифры указывают содержание олова (10 %) и фосфора (1 %).
Кратковременно — да, при скорости до 1 м/с и давлении до 5 МПа. Для длительной эксплуатации без смазки применяют графитизированные или пористые аналоги.
Зазор назначается по посадке H7/f7 или H8/e8 в зависимости от диаметра и температурного режима. Для валов 20–50 мм типовой зазор — 0,03–0,09 мм.