


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


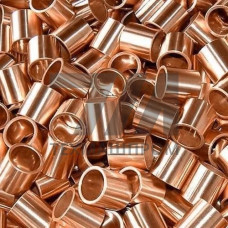
Бронзовая втулка БрОС10-10 — это антифрикционная деталь подшипникового узла, изготовленная из оловянно-свинцовистой бронзы марки БрОС10-10. Данный сплав регламентируется ГОСТ 613–79 и относится к группе литейных оловянно-свинцовых бронз, где содержание олова и свинца составляет по 10 % каждого элемента. Такое легирование обеспечивает стабильную работу пары трения в условиях граничной смазки, что делает втулки БрОС10-10 востребованными в узлах с высокими удельными нагрузками и ограниченным доступом к смазочному материалу.
Структура бронзы БрОС10-10 формируется при литье в кокиль или в земляные формы. Олово упрочняет твёрдый раствор на медной основе, а свинец, не растворяясь в матрице, образует самостоятельные включения, работающие как твёрдая смазка. Благодаря этому коэффициент трения по закалённой стали не превышает 0,008–0,012 при обильной подаче масла. Сплав демонстрирует высокую прирабатываемость: втулка быстро адаптируется к геометрии вала, снижая риск задиров в первые часы эксплуатации.
Механические свойства БрОС10-10 в литом состоянии характеризуются пределом прочности при растяжении 180–220 МПа, относительным удлинением 3–6 % и твёрдостью 60–75 HB. Свинец снижает общую прочность по сравнению с оловянными бронзами без свинца, однако компенсирует это повышением антифрикционных свойств и устойчивостью к схватыванию при недостаточной смазке.
Втулки БрОС10-10 выпускаются в двух исполнениях: цельные (цилиндрические) и с буртом. Наружный диаметр варьируется от 10 до 300 мм, внутренний — от 6 до 250 мм. Посадочный натяг при запрессовке в корпус составляет 0,02–0,05 мм в зависимости от диаметра, что исключает проворачивание втулки под нагрузкой. После запрессовки рекомендуется проводить финишную расточку внутреннего отверстия до требуемого квалитета (H7–H9) для компенсации деформации.
Шероховатость рабочей поверхности после механической обработки — Ra 0,8–1,6 мкм. Допуск цилиндричности — не более 0,02 мм на 100 мм длины. Для повышения износостойкости на внутренней поверхности допускается формирование масляных канавок глубиной 0,3–0,5 мм, обеспечивающих распределение смазки по всей длине контакта.
Рабочая температура втулок БрОС10-10 ограничена диапазоном от –40 до +250 C. При кратковременных пиковых нагрузках допускается нагрев до 300 C без потери геометрической стабильности. Скорость скольжения не должна превышать 5 м/с при жидкостной смазке и 1 м/с при граничной. Удельное давление в паре трения достигает 15 МПа при медленно вращающихся валах и 8 МПа при возвратно-поступательном движении.
В качестве смазочных материалов применяются индустриальные масла И-30А, И-40А, а также пластичные смазки типа Литол-24. При работе в агрессивных средах (морская вода, слабые щелочные растворы) допускается использование втулок без дополнительной смазки, однако ресурс снижается на 30–40 %.
Втулки БрОС10-10 устанавливаются в узлах трения, где требуется сочетание коррозионной стойкости и антифрикционных свойств:
| Внутренний диаметр, мм | Наружный диаметр, мм | Длина, мм | Масса, кг | Тип |
|---|---|---|---|---|
| 20 | 30 | 25 | 0,08 | Цельная |
| 40 | 55 | 50 | 0,45 | Цельная |
| 80 | 100 | 80 | 1,90 | С буртом |
БрОС10-10 содержит 10 % олова и 10 % свинца без цинка, тогда как БрО5Ц5С5 включает 5 % олова, 5 % цинка и 5 % свинца. Повышенное содержание олова в БрОС10-10 обеспечивает более высокую коррозионную стойкость и стабильность механических свойств при работе в морской воде, но снижает технологичность при литье.
Кратковременная работа без смазки допустима при скорости скольжения до 0,3 м/с и удельном давлении до 5 МПа. Включения свинца предотвращают схватывание с валом, однако длительный режим сухого трения приводит к ускоренному износу и повышению температуры выше допустимой.
Оптимальная пара — закалённая сталь 40Х или 45 с твёрдостью 45–55 HRC и шероховатостью Ra 0,4–0,8 мкм. Твёрдость вала должна превышать твёрдость втулки минимум в 2,5 раза для обеспечения равномерного износа втулки без повреждения вала.
Основные методы — литьё в кокиль для серийного производства и литьё в песчано-глинистые формы для единичных крупногабаритных изделий. Центробежное литьё используется для получения втулок с повышенной плотностью структуры при диаметре свыше 100 мм.