


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


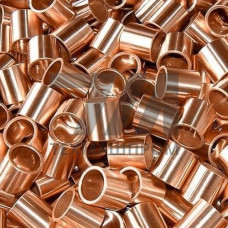
Бронзовая втулка CuAl10Fe4Ni4 — это готовый к монтажу подшипниковый элемент из алюминиево-железо-никелевой бронзы, легированной по стандарту DIN EN 1982. Материал относится к группе высокопрочных алюминиевых бронз с двухфазной (+) структурой, формируемой после закалки и отпуска. Втулки данного типа применяются в узлах, где сочетаются высокие удельные нагрузки, ударные воздействия и недостаточные условия смазки.
Химический состав CuAl10Fe4Ni4 регламентирован содержанием алюминия 8,5–11,0 %, железа 3,0–5,0 % и никеля 3,0–5,5 %. Совместное легирование железом и никелем обеспечивает измельчение зерна и формирование стабильных интерметаллидных фаз, что повышает жаропрочность и сопротивление разупрочнению при нагреве до 300–350 C. Поставляемые втулки проходят термическую обработку: закалку от 900–950 C с последующим отпуском при 600–650 C, что гарантирует твёрдость 190–230 HB и предел прочности на растяжение не менее 630 МПа.
В отличие от оловянных бронз, CuAl10Fe4Ni4 демонстрирует более высокий предел текучести — порядка 250–280 МПа, что позволяет уменьшать толщину стенки втулки без потери несущей способности. Материал сохраняет пластичность при криогенных температурах до –40 C, что расширяет область применения в климатическом исполнении «ХЛ».
Алюминиево-железо-никелевая бронза формирует устойчивую оксидную плёнку на поверхности трения, которая предотвращает схватывание при граничной смазке и кратковременном масляном голодании. Коэффициент трения в паре с закалённой сталью (HRC 45–55) составляет 0,08–0,12 при смазке и 0,25–0,35 без смазки. Допустимая скорость скольжения — до 5 м/с при удельном давлении до 25 МПа; при пониженных скоростях (до 1 м/с) допускается нагрузка до 40 МПа.
Втулки CuAl10Fe4Ni4 эффективно работают в гидроцилиндрах строительной и дорожной техники, шарнирах экскаваторов, опорах качающихся конвейеров, а также в узлах прокатных станов и насосного оборудования. Материал устойчив к морской воде, слабым растворам кислот и щелочей, что делает его пригодным для судовой арматуры и гидравлики морского исполнения.
Втулки изготавливаются центробежным литьём с последующей механической обработкой. Типовой ряд включает гладкие цилиндрические втулки, а также исполнения с буртом, смазочными канавками и отверстиями. Посадочные поверхности обрабатываются по 7–8 квалитету, шероховатость Ra 0,8–1,6 мкм. Рекомендуемый натяг при запрессовке в стальной корпус — 0,02–0,05 мм на диаметр 50–100 мм.
| Параметр | Значение для CuAl10Fe4Ni4 | Метод контроля | Типовое применение | Примечание |
|---|---|---|---|---|
| Предел прочности в | 630–700 МПа | Испытание на растяжение | Гидроцилиндры | После термообработки |
| Относительное удлинение | 10–15 % | ГОСТ 1497 | Шарнирные узлы | Обеспечивает деформативность |
| Твёрдость HB | 190–230 | Бринелль | Опоры скольжения | Стабильна по сечению |
| Рабочая температура | –40…+300 C | Термопара | Прокатное оборудование | Кратковременно до 350 C |
Втулки CuAl10Fe4Ni4 поддаются всем видам механической обработки. Точение выполняется твердосплавными пластинами с подачей 0,1–0,3 мм/об и скоростью резания 80–150 м/мин. При растачивании внутреннего отверстия после запрессовки следует учитывать упругую деформацию: фактический диаметр уменьшается на 0,5–1,0 % от величины натяга. Смазочные канавки рекомендуется выполнять винтовыми с шагом 3–5 диаметров для улучшения распределения смазки по длине контакта.
Повышенное содержание алюминия (до 11 %) в CuAl10Fe4Ni4 увеличивает прочность и твёрдость на 10–15 %, но снижает пластичность. Для узлов с ударными нагрузками предпочтительна CuAl9Fe4Ni4, для статических высоконагруженных опор — CuAl10Fe4Ni4.
Материал допускает кратковременную работу без смазки благодаря самосмазывающим свойствам оксидной плёнки. Для длительной эксплуатации обязательна подача масла или консистентной смазки; при скорости скольжения выше 2 м/с рекомендуется принудительная циркуляционная смазка.
Оптимальный натяг составляет 0,001–0,002 от номинального диаметра. Для втулки 80 мм — натяг 0,08–0,16 мм. После запрессовки обязательно растачивание отверстия для компенсации деформации.
Да, CuAl10Fe4Ni4 устойчива к коррозии в морской воде и хлоридсодержащих средах. Скорость коррозии не превышает 0,05 мм/год, что позволяет использовать втулки в рулевых устройствах и якорных механизмах.