


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


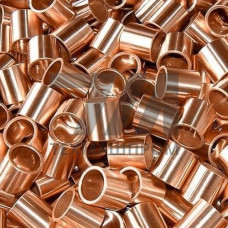
Бронзовая втулка CuAl9Fe3 — это изделие из алюминиево-железистой бронзы, легированной алюминием (8,5–10,0%) и железом (2,0–4,0%). Материал относится к группе высокопрочных бронз, работающих в условиях повышенных удельных нагрузок и умеренных скоростей скольжения. Втулки из CuAl9Fe3 изготавливаются методом центробежного или непрерывного литья с последующей механической обработкой, что обеспечивает плотную мелкозернистую структуру без усадочных раковин и газовой пористости.
По структуре CuAl9Fe3 — двухфазный сплав ( + ), упрочняемый за счет эвтектоидного превращения. Предел прочности при растяжении составляет 500–600 МПа, предел текучести — 180–200 МПа, относительное удлинение — 15–20%. Твердость по Бринеллю находится в диапазоне 110–140 HB. Рабочие температуры ограничены интервалом от –40 C до +300 C: при нагреве выше 400 C наблюдается интенсивное окалинообразование и падение механических свойств.
Антифрикционные свойства CuAl9Fe3 обусловлены наличием твердых интерметаллидных фаз в пластичной медной матрице. Коэффициент трения в паре с закаленной сталью при смазке составляет 0,08–0,12, при граничной смазке — 0,15–0,20. Материал устойчив к ударным нагрузкам и хорошо работает в условиях реверсивного движения, что отличает его от оловянных бронз с более низкой несущей способностью.
Втулки CuAl9Fe3 поставляются в двух исполнениях: необработанные (с припуском под расточку) и окончательно обработанные. Для необработанных втулок наружный диаметр выполняется с допуском h11, внутренний — H12. После механической обработки посадочный диаметр соответствует H7/h6, рабочее отверстие — H8 или H9 в зависимости от условий сопряжения. Рекомендуемый зазор в подшипниковой паре — 0,05–0,15% от диаметра вала.
Шероховатость рабочей поверхности обработанных втулок — Ra 0,8–1,6 мкм. Для улучшения приработки допускается нанесение винтовых канавок глубиной 0,3–0,5 мм на внутренней поверхности. Фаски на торцах выполняются под углом 15–30 для облегчения монтажа.
Втулки из CuAl9Fe3 применяются в узлах, где требуется сочетание высокой несущей способности и стойкости к ударным нагрузкам:
В отличие от бронзы БрАЖ9-4, CuAl9Fe3 имеет более стабильный химический состав и контролируемое содержание примесей, что обеспечивает воспроизводимость механических свойств в пределах одной партии. Это критично при серийном производстве узлов с регламентированным ресурсом.
| Параметр | CuAl9Fe3 | БрАЖ9-4 | БрО10Ф1 | БрАЖМц10-3-1,5 |
|---|---|---|---|---|
| Предел прочности, МПа | 500–600 | 400–500 | 250–350 | 600–700 |
| Твердость, HB | 110–140 | 100–120 | 70–90 | 140–170 |
| Относительное удлинение, % | 15–20 | 10–15 | 3–10 | 10–15 |
| Рабочая температура, C | –40…+300 | –40…+250 | –60…+250 | –40…+350 |
| Стойкость к ударным нагрузкам | высокая | средняя | низкая | высокая |
CuAl9Fe3 образует плотную защитную пленку AlO на поверхности, что обеспечивает устойчивость к атмосферной коррозии, пресной и морской воде. В морской среде скорость коррозии не превышает 0,05 мм/год, что позволяет применять втулки в судовых системах и береговых сооружениях. В агрессивных средах с pH ниже 4 или выше 12 материал требует дополнительной защиты.
При работе в абразивной среде (песок, грунт, руда) ресурс втулок CuAl9Fe3 снижается в 2–3 раза по сравнению с работой в чистой смазке. Для таких условий рекомендуется применять уплотнения или увеличивать частоту подачи смазочного материала. Скорость скольжения не должна превышать 5 м/с при удельном давлении до 30 МПа; при более высоких скоростях необходима принудительная циркуляционная смазка.
CuAl9Fe3 — это международное обозначение сплава, близкого по составу к БрАЖ9-4, но с более жесткими допусками на содержание примесей и контролируемой микроструктурой. Это обеспечивает стабильность механических свойств и предсказуемый ресурс в ответственном машиностроении.
Используются центробежное литье для втулок диаметром до 600 мм и непрерывное литье для прутковых заготовок. Центробежное литье обеспечивает направленную кристаллизацию и отсутствие усадочной пористости в стенке втулки.
Материал способен работать в режиме самосмазывания при низких нагрузках, однако для достижения расчетного ресурса рекомендуется пластичная смазка на литиевой или комплексной кальциевой основе. При скоростях выше 2 м/с обязательна принудительная подача масла.
Оптимальный монтажный зазор составляет 0,05–0,15% от диаметра вала. Для валов диаметром 50 мм зазор должен быть 0,025–0,075 мм. При высоких температурах эксплуатации зазор увеличивают на 20–30% для компенсации теплового расширения.