


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


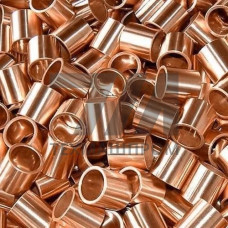
Бронзовая втулка ГОСТ 24301-93 — это полый цилиндрический элемент подшипникового узла, изготовленный из оловянно-цинковой бронзы марки БрО5Ц5С5 методом литья в кокиль или центробежным способом. Норматив регламентирует геометрические параметры, предельные отклонения и механические свойства втулок, предназначенных для работы в узлах трения скольжения без ударных нагрузок.
Материал БрО5Ц5С5 характеризуется сочетанием антифрикционных свойств и технологичности: олово (4,5–6,0 %) формирует твёрдую эвтектоидную составляющую, цинк (4,5–6,0 %) упрочняет твёрдый раствор, свинец (4,0–6,0 %) обеспечивает самосмазываемость при граничном трении. Твёрдость по Бринеллю составляет 60–75 НВ, предел прочности при растяжении — 180–200 МПа, относительное удлинение — не менее 4 %. Рабочий диапазон температур — от –40 до +250 C.
По ГОСТ 24301-93 втулки поставляются в двух исполнениях: нормальной и повышенной точности. Шероховатость рабочей поверхности Ra — 1,25–2,5 мкм, допуск соосности наружной и внутренней поверхностей — не более 0,02–0,04 мм. Типовой сортамент включает наружные диаметры от 20 до 200 мм, внутренние — от 12 до 180 мм, длины — от 20 до 300 мм.
Стандарт устанавливает посадки втулок в корпус с натягом H7/r6 или H8/s7, что исключает проворачивание при знакопеременных нагрузках. Внутренний диаметр обрабатывается под посадку вала H8/f8 или H9/e9 в зависимости от требуемого зазора. Для тяжёлых условий эксплуатации предусмотрены втулки с буртом, фиксирующим осевое положение.
| Наружный диаметр, мм | Внутренний диаметр, мм | Длина, мм | Твёрдость НВ | Предел прочности, МПа |
|---|---|---|---|---|
| 30 | 20 | 30 | 65 | 190 |
| 50 | 35 | 50 | 70 | 185 |
| 80 | 60 | 80 | 68 | 195 |
Втулки из БрО5Ц5С5 применяются в подшипниковых опорах, работающих при окружных скоростях до 5 м/с и удельных давлениях до 15 МПа. Материал устойчив к ударным нагрузкам умеренной интенсивности и допускает работу в условиях недостаточной смазки благодаря свинцовой составляющей, формирующей защитную плёнку на контактной поверхности.
Типовые области использования:
Перед запрессовкой втулку выдерживают при температуре –196 C в среде жидкого азота либо нагревают корпус до 150–200 C для обеспечения гарантированного натяга. После запрессовки внутренний диаметр калибруют развёрткой или растачиванием до номинального размера — деформация материала при посадке может уменьшить проходное сечение на 0,02–0,05 мм. Финишная обработка рабочей поверхности обеспечивает фактическую шероховатость Ra 0,8–1,6 мкм, что снижает приработочный износ пары вал–втулка.
Для узлов, работающих при повышенных температурах или в агрессивных средах, требуется согласование режимов смазки: бронза БрО5Ц5С5 не проявляет коррозионной стойкости к кислотам, поэтому применение ограничено нейтральными и слабощелочными средами. При граничном трении рекомендуется использовать пластичные смазки на литиевой или кальциевой основе, при жидкостном — индустриальные масла класса вязкости ISO VG 32–100.
Стандарт регламентирует наружный диаметр по H7 или H8, внутренний — по H8 или H9. Допуск соосности поверхностей не превышает 0,02–0,04 мм в зависимости от типоразмера и исполнения.
Исполнение повышенной точности имеет ужесточённые предельные отклонения по диаметрам (до IT6–IT7) и меньшую шероховатость рабочей поверхности Ra 0,8–1,25 мкм, что необходимо для высокооборотных узлов с малыми зазорами.
Удельное давление до 15 МПа при окружной скорости до 5 м/с. Произведение pV не должно превышать 60 МПам/с для длительного режима работы.
Да, после запрессовки с натягом внутренний диаметр уменьшается на 0,02–0,05 мм. Обязательна калибровка развёрткой или растачивание до номинального размера с обеспечением требуемой шероховатости.