


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


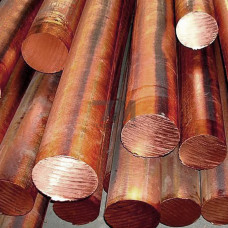
Бронзовый круг БрО4Ц7С5 — горячекатаный или литейный сортовой прокат из оловянно-цинково-свинцовой бронзы, выплавляемой по ГОСТ 613 и ГОСТ 5017. Сплав относится к группе литейных бронз с регламентированным содержанием олова 3–5 %, цинка 6–8 % и свинца 4–6 %. Круг поставляется диаметром от 10 до 200 мм в виде прутков мерной и немерной длины, а также в виде непрерывнолитых заготовок под механическую обработку. Материал сочетает антифрикционные свойства оловянной бронзы с технологичностью и экономичностью, обеспечиваемыми частичным замещением олова цинком.
Сплав БрО4Ц7С5 кристаллизуется с образованием -твёрдого раствора на основе меди и включений свинца, распределённых по границам зёрен. Свинец практически не растворяется в медной матрице и формирует мягкие дисперсные включения, выполняющие роль твёрдой смазки. Цинк повышает жидкотекучесть расплава и прочностные характеристики, снижая долю дорогостоящего олова. Структура литого круга — дендритная; после горячей деформации и отжига она становится равноосной, что повышает пластичность и стабильность трибологических параметров.
| Параметр | Значение | Параметр | Значение | Метод контроля |
|---|---|---|---|---|
| Олово Sn | 3,0–5,0 % | Плотность | 8,8–9,1 г/см | ГОСТ 613 |
| Цинк Zn | 6,0–8,0 % | Предел прочности в | 180–250 МПа | ГОСТ 1497 |
| Свинец Pb | 4,0–6,0 % | Твёрдость HB | 60–80 | ГОСТ 9012 |
| Медь Cu | основа | Относительное удлинение | 6–12 % | ГОСТ 1497 |
| Примеси (Fe, Sb, Ni) | 1,0 % суммарно | Коэффициент трения | 0,08–0,12 | трибометрия |
Круг БрО4Ц7С5 обрабатывается резанием на токарных и фрезерных станках с ЧПУ без склонности к наростообразованию; свинцовая составляющая дробит стружку и улучшает чистоту поверхности. Сплав сохраняет работоспособность в узлах трения при температуре до 200 C, допускает работу в паре со стальным валом без дополнительной смазки при умеренных нагрузках. Материал немагнитен, коррозионно устойчив в атмосферных условиях, пресной воде и слабоагрессивных средах. Свариваемость ограничена — соединение выполняют пайкой или механическим креплением.
Круг выпускается в литом и деформированном состоянии. Литые прутки имеют диаметр 30–200 мм, деформированные — 10–100 мм. Точность изготовления соответствует квалитетам h11–h14, кривизна прутка не превышает 0,5 % длины. По требованию заказчика выполняется термообработка — отжиг при 600–650 C для снятия литейных напряжений и стабилизации структуры. Приёмка ведётся по химическому составу, макроструктуре и механическим свойствам; каждая партия сопровождается сертификатом качества.
БрО4Ц7С5 содержит меньше олова (3–5 % против 9–11 %), но больше цинка и свинца. Это снижает стоимость и улучшает обрабатываемость резанием, однако предел прочности и допустимая нагрузка ниже, чем у высокооловянных бронз.
Нет. При нагреве свыше 200 C свинцовая составляющая размягчается, твёрдость падает, и антифрикционные свойства деградируют. Для высокотемпературных узлов применяют безоловянные бронзы или латуни.
Рекомендуются минеральные масла И-20А, И-40А или консистентные смазки на литиевой основе. Свинцовые включения позволяют кратковременно работать без подачи смазки при скоростях скольжения до 1 м/с.
Да, по согласованию с потребителем выполняется отжиг при 600–650 C с охлаждением на воздухе. Это снимает литейные напряжения и повышает пластичность перед механической обработкой.