


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


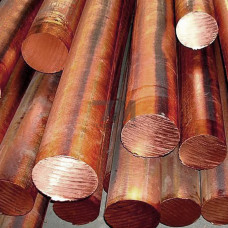
Бронзовый круг БрОЦС3-13-4 — это горячедеформированный или литой пруток из оловянно-цинково-свинцовистой бронзы, легированной оловом (2,5–4,0 %), цинком (11,5–14,5 %) и свинцом (3,0–5,0 %). Материал относится к группе антифрикционных бронз, работающих в паре с закалёнными стальными валами без применения интенсивной смазки. Круг поставляется в виде мерных и немерных прутков диаметром от 10 до 120 мм, что позволяет использовать его для изготовления деталей методом токарной обработки и реже — горячей штамповки.
Основное назначение БрОЦС3-13-4 — производство втулок, вкладышей подшипников скольжения, сепараторов, червячных винтов и других элементов, испытывающих знакопеременные нагрузки при ограниченном доступе смазочного материала. Свинец в составе формирует мягкие включения, которые при работе создают тонкую плёнку на поверхности сопряжённой детали, снижая коэффициент трения до 0,008–0,012 при установившемся режиме. Цинк повышает жидкотекучесть расплава и уплотняет структуру, а олово обеспечивает твёрдость и сопротивление износу при контактных давлениях до 25 МПа.
Микроструктура БрОЦС3-13-4 представляет собой -твёрдый раствор с эвтектоидными выделениями и равномерно распределёнными свинцовыми глобулями. Такая морфология обеспечивает стабильные трибологические свойства в диапазоне рабочих температур от –40 до +250 C. Материал не склонен к хладноломкости и сохраняет ударную вязкость не ниже 30 кДж/м при отрицательных температурах, что допускает эксплуатацию узлов на открытых площадках в условиях умеренного климата.
Обрабатываемость резанием оценивается как хорошая: стружка ломается на короткие сегменты, что снижает нагрузку на режущий инструмент и позволяет достигать шероховатости поверхности Ra 1,6–3,2 мкм при чистовом точении. Материал поддаётся пайке мягкими и твёрдыми припоями, а также лужению, что упрощает монтаж деталей в сборочных единицах.
| Параметр | Значение | Метод контроля | Условия испытания | Типичное применение |
|---|---|---|---|---|
| Предел прочности в | 245–295 МПа | Растяжение по ГОСТ 1497 | 20 C | Нагруженные втулки |
| Относительное удлинение | 15–20 % | Растяжение по ГОСТ 1497 | 20 C | Детали с ударной нагрузкой |
| Твёрдость HB | 65–75 | Бринелль по ГОСТ 9012 | Шарик 10 мм | Подшипниковые узлы |
| Плотность | 8,8 г/см | Гидростатическое взвешивание | 20 C | Расчёт массы заготовок |
Круги из БрОЦС3-13-4 изготавливаются по ГОСТ 10025 (прутки латунные и бронзовые) с классом точности, соответствующим нормам на горячепрессованные профили. Допуск на диаметр для размеров до 50 мм составляет 0,4 мм, для крупных сечений — 0,8 мм. Кривизна прутка не превышает 4 мм на 1 метр длины, что обеспечивает припуск под механическую обработку в пределах 2–3 мм на сторону.
Стандартная длина поставляемых кругов — 1–3 метра, по согласованию возможна резка в размер с торцеванием под 90. Поверхность прутков не требует дополнительной обдирки при условии хранения в сухом отапливаемом помещении; для длительного складирования рекомендуется консервационная смазка, предотвращающая образование оксидной плёнки.
В станкостроении БрОЦС3-13-4 применяется для изготовления гаек ходовых винтов металлорежущих станков с умеренными скоростями вращения. В пищевом машиностроении материал допущен для контакта с неагрессивными средами при условии отсутствия прямого контакта с продуктом. В судостроении из круга изготавливают дейдвудные втулки и рулевые подшипники, работающие в морской воде при невысоких скоростях скольжения.
При проектировании узлов трения на основе БрОЦС3-13-4 следует учитывать, что материал не рекомендуется для пар трения с незакалёнными стальными валами — минимальная твёрдость сопряжённой поверхности должна составлять 35–40 HRC. Для повышения износостойкости ответственных деталей допускается поверхностное упрочнение дробеструйной обработкой, создающее наклёп глубиной 0,1–0,3 мм.
Сварка БрОЦС3-13-4 ограничена из-за склонности к горячим трещинам; при необходимости соединения применяют пайку или резьбовые соединения с использованием герметиков. Горячая деформация возможна в интервале 700–800 C, однако для получения точных размеров предпочтительна механическая обработка, так как коэффициент линейного расширения материала (18,5 10 К) требует учёта при назначении посадок с натягом.
БрОЦС3-13-4 содержит меньше олова (3 % против 5 %) и больше цинка (13 % против 5 %), что снижает стоимость материала при сохранении антифрикционных свойств. Однако БрОЦС3-13-4 уступает по прочности и твёрдости, поэтому применяется при умеренных нагрузках до 25 МПа, тогда как БрОЦС5-5-5 выдерживает давления до 30 МПа.
Стандартный сортамент включает диаметры от 10 до 120 мм. Наиболее востребованы размеры 20–80 мм, используемые для изготовления втулок и вкладышей. Круги диаметром свыше 100 мм поставляются по индивидуальному заказу с увеличенным сроком производства.
Нет, БрОЦС3-13-4 поставляется в состоянии, оптимальном для обработки резанием. Гомогенизирующий отжиг при 600–650 C применяется только для снятия внутренних напряжений после интенсивной холодной деформации, что в практике поставки кругов не встречается.
Благодаря свинцу стружка получается короткой, элементной, что облегчает её удаление из зоны резания. Рекомендуемые режимы: скорость 150–300 м/мин, подача 0,1–0,3 мм/об, глубина резания до 3 мм. Применение СОЖ не обязательно, но улучшает качество поверхности.