


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


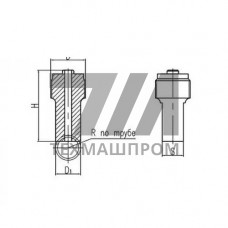
Бронзовый штуцер приварной 556-01.102-3 (ИTШЛ.75306610-02) — арматурный элемент трубопроводной обвязки, предназначенный для неразъёмного присоединения к стальным и медным трубопроводам методом сварки. Изделие изготавливается из оловянной бронзы (литейные марки БрО5Ц5С5 или БрА9Ж3Л по ГОСТ 613) и применяется в системах с рабочей средой, агрессивной к углеродистым сталям: морская вода, рассолы, слабые растворы кислот и щелочей. Конструктивное исполнение — прямой патрубок с разделкой кромок под сварку и присоединительными резьбовыми или фланцевыми окончаниями в зависимости от модификации.
Корпус штуцера отливается или изготавливается из горячекатаной бронзовой заготовки с последующей механической обработкой посадочных поверхностей. Присоединительный размер под приварку соответствует диаметру трубопровода от DN15 до DN50. Уплотнительные поверхности обрабатываются до шероховатости Ra 3,2 мкм. Резьбовые окончания выполняются по ГОСТ 6357 (трубная цилиндрическая резьба) с полем допуска класса точности B.
| Параметр | Значение | Единица | Условия | Стандарт |
|---|---|---|---|---|
| Материал корпуса | БрО5Ц5С5 | — | литьё в кокиль | ГОСТ 613 |
| Условный проход | 15–50 | мм | DN | ГОСТ 28338 |
| Рабочее давление | 1,6 | МПа | при 20 C | ГОСТ 356 |
| Температура среды | –30…+150 | C | непрерывный режим | — |
| Предел прочности | 200 | МПа | при растяжении | ГОСТ 1497 |
| Твёрдость | 60–90 | HB | по Бринеллю | ГОСТ 9012 |
Штуцер 556-01.102-3 оснащён фаской под сварной шов с углом разделки 30–37 и притуплением кромки 1,5–2,5 мм. Такая геометрия обеспечивает полный провар корневого шва при ручной дуговой сварке покрытыми электродами (например, ОЗЛ-6, МНЧ-2) или аргонодуговой сварке вольфрамовым электродом. Перед монтажом поверхности обезжириваются ацетоном или уайт-спиритом; предварительный подогрев не требуется при толщине стенки до 8 мм. Сварное соединение бронзы со сталью выполняется с использованием буферного слоя или биметаллической вставки для предотвращения образования хрупких интерметаллидов.
Присоединительные размеры под приварку соответствуют наружному диаметру труб по ГОСТ 3262 (водогазопроводные) или ГОСТ 8734 (бесшовные холоднодеформированные). Монтаж в составе трубопроводной обвязки насосных агрегатов, теплообменников и запорной арматуры допускается при условии компенсации температурных удлинений П-образными или линзовыми компенсаторами.
Изделие соответствует требованиям ГОСТ 12.2.063 (арматура трубопроводная) и ТУ предприятия-изготовителя. Штуцер совместим с фланцами по ГОСТ 12815–80 при использовании переходных патрубков. Для контроля герметичности сварных соединений применяются гидравлические испытания давлением 1,5 от рабочего, но не менее 0,6 МПа, и пневматические — при давлении 0,6 МПа с обмыливанием швов.
Применяется оловянная бронза БрО5Ц5С5 по ГОСТ 613 или алюминиевая БрА9Ж3Л в зависимости от партии. Обе марки обладают стойкостью к морской воде и слабоагрессивным средам.
Диапазон рабочих температур — от –30 C до +150 C при непрерывном режиме. Кратковременные пики до +180 C допустимы без потери герметичности сварного шва.
Рекомендуется ручная дуговая сварка электродами ОЗЛ-6 или аргонодуговая с вольфрамовым электродом. При толщине стенки свыше 8 мм требуется предварительный подогрев до 150–200 C.
Номинальное давление — 1,6 МПа при 20 C. Испытательное давление при гидравлических проверках составляет 2,4 МПа.