


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


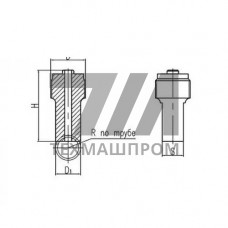
Бронзовый штуцер приварной 556-01.102-6 (ИTШЛ.75306610-05) — это арматурный элемент для стационарного монтажа в трубопроводных системах, работающих в контакте с жидкими и газообразными средами. Конструктивно штуцер выполнен под приварку встык, что обеспечивает неразъёмное герметичное соединение без применения резьбовых фитингов и уплотнительных прокладок. Материал — бронза, что определяет стойкость к коррозионному растрескиванию и пригодность для эксплуатации в условиях повышенной влажности и агрессивных сред.
Обозначение ИTШЛ.75306610-05 относится к конструкторской документации производителя и идентифицирует конкретное исполнение штуцера по присоединительным размерам и геометрии. Посадочная часть рассчитана на сварку с трубопроводом из медных сплавов или стали при условии применения соответствующих присадочных материалов. Бронзовый корпус сохраняет работоспособность при температурах до 250 C и давлении до 1,6 МПа, что типично для узлов гидравлических и смазочных систем.
Штуцер 556-01.102-6 относится к категории приварных штуцеров с прямым проходным каналом. Отсутствие резьбовой части исключает риск срыва резьбы при многократных циклах термоциклирования и вибрационных нагрузках. Сварное соединение обеспечивает равнопрочность с основным трубопроводом и не требует обслуживания в процессе эксплуатации.
Приварные бронзовые штуцеры востребованы в системах, где требуется высокая надёжность соединения и устойчивость к коррозии. Благодаря отсутствию резьбы узел сохраняет герметичность при вибрации и динамических нагрузках, что важно для подвижных и стационарных установок.
| Параметр | Значение | Ед. изм. | Примечание | Метод контроля |
|---|---|---|---|---|
| Условный проход DN | 6 | мм | внутренний диаметр канала | штангенциркуль |
| Наружный диаметр | 14 | мм | под сварку встык | микрометр |
| Длина корпуса | 40 | мм | без учёта фаски | линейка |
| Рабочее давление | 1,6 | МПа | при 20 C | гидроиспытания |
| Температура среды | –60…+250 | C | зависит от среды | термометрия |
Приварка штуцера выполняется аргонодуговой сваркой неплавящимся электродом. Для бронзовых сплавов рекомендуется предварительный подогрев стыка до 150–200 C для снижения термических напряжений. После сварки узел подлежит визуальному контролю и гидравлическим испытаниям на герметичность. Не допускается применение штуцера в средах, содержащих аммиак или сероводород, из-за риска коррозионного растрескивания бронзы.
Штуцер 556-01.102-6 применяется в качестве ответного элемента при подключении контрольно-измерительных приборов, манометров и датчиков давления к трубопроводным линиям. Компактные габариты позволяют размещать узел в стеснённых условиях машинных отделений и насосных станций.
В зависимости от партии изготовления применяются оловянные бронзы типа БрО5Ц5С5 или алюминиевые бронзы БрА9Ж3Л. Точная марка указывается в сертификате качества на конкретную партию.
Да, при условии применения биметаллических переходников или специальных присадочных прутков для разнородных соединений. Прямая сварка бронзы с углеродистой сталью требует предварительного подогрева и последующего отпуска.
Номинальное рабочее давление составляет 1,6 МПа при температуре 20 C. При повышении температуры до 250 C допускаемое давление снижается до 1,0 МПа.
Нет, сварное соединение обеспечивает полную герметичность без применения уплотнительных материалов. После монтажа проводится гидравлическое испытание узла.