


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


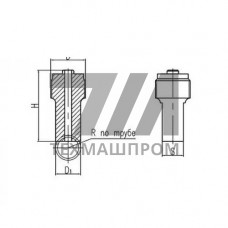
Бронзовый штуцер приварной 556-01.102-7 с обозначением ИТШЛ.75306610-06 — трубопроводная деталь с ответным концом под приварку, изготовленная из оловянной бронзы и предназначенная для неразъёмного присоединения к трубопроводам систем водоснабжения, пара и инженерных коммуникаций. Конструктивное исполнение 556-01.102-7 предполагает прямой корпус с гладким патрубком под стыковую сварку и присоединительной резьбой под контрольно-измерительный прибор, датчик давления или запорную арматуру.
Обозначение ИТШЛ.75306610-06 относится к внутреннему классификатору изготовителя и однозначно идентифицирует типоразмер, материал и вид присоединения. Приварной конец обеспечивает герметичность соединения выше класса «А» по ГОСТ 9544, что критично для узлов учёта тепловой энергии и систем пожаротушения.
Корпус выполняется из оловянной бронзы марок БрО5Ц5С5 или БрО3Ц12С5 по ГОСТ 613. Литейная бронза сохраняет прочность при нагреве до +250 C, не подвержена децинкификации и коррозионному растрескиванию, в отличие от латунных аналогов. Приварной патрубок имеет фаску под сварку и центрирующий поясок, что снижает вероятность смещения детали при монтаже.
| DN | Резьба | Длина, мм | Масса, кг | PN, МПа |
|---|---|---|---|---|
| 15 | G | 60 | 0,21 | 1,6 |
| 20 | G | 70 | 0,34 | 1,6 |
| 25 | G1 | 80 | 0,52 | 1,6 |
| 32 | G1 | 95 | 0,78 | 1,6 |
| 40 | G1 | 110 | 1,05 | 1,6 |
| 50 | G2 | 130 | 1,62 | 1,6 |
Штуцер 556-01.102-7 монтируется в узлах ввода давления тепловых пунктов, на коллекторах систем отопления, в обвязке насосных агрегатов и на технологических трубопроводах пищевых производств. Приварное исполнение исключает утечки на резьбовом стыке при гидроударах и вибрационных нагрузках от насосного оборудования.
Приварка выполняется аргонодуговой сваркой неплавящимся электродом с присадочным прутком из кремнистой бронзы. Перед сваркой кромки зачищают до металлического блеска, обезжиривают ацетоном. Тепловой зазор между патрубком и трубой — 1,0–1,5 мм. После сварки соединение проверяют на герметичность гидравлическим давлением 1,25 PN.
Корпус отливается из оловянной бронзы БрО5Ц5С5 или БрО3Ц12С5 по ГОСТ 613, стойкой к коррозии и децинкификации.
Номинальное рабочее давление — 1,6 МПа при температуре среды до +225 C. Испытательное давление при опрессовке — 2,0 МПа.
Приварное исполнение обеспечивает неразъёмное соединение с трубой, исключающее утечки при вибрации и гидроударах, тогда как резьбовое требует уплотнительного материала.
Используется аргонодуговая сварка неплавящимся вольфрамовым электродом с присадочным прутком БрКМц3-1 или аналогичным из кремнистой бронзы.