


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


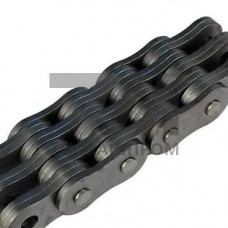
Цепи стальные П-3 — тяговые пластинчатые цепи с прямыми пластинами без изгиба, изготовляемые по ГОСТ 588-81. Конструкция П-3 представляет собой двухпластинчатое звено с валиками, запрессованными в отверстия пластин, и втулками, свободно вращающимися на валиках. Такая схема обеспечивает шарнирное соединение с увеличенной опорной поверхностью и восприятие значительных тяговых усилий при умеренных скоростях движения полотна.
Индекс «П» обозначает пластинчатую цепь, цифра «3» — исполнение с прямыми пластинами без отгиба. Разрушающая нагрузка для типоразмеров П-3 составляет от 112 до 630 кН в зависимости от шага и диаметра валика. Шаг цепи — 80, 100, 125, 160, 200, 250 и 315 мм. Пластины изготовляют из стали 45 или 40Х с закалкой до твёрдости 40–48 HRC, валики и втулки — из стали 20Х, 40Х или 20Г2 с цементацией и закалкой поверхностного слоя.
Работоспособность цепи П-3 определяется твёрдостью и чистотой поверхностей трения шарнира, точностью шага и соосностью отверстий под валики. Отклонение шага по длине 20 звеньев не должно превышать 2,5 мм для цепей с шагом до 160 мм. Предельное удлинение цепи при эксплуатации — не более 3 % от номинальной длины, после чего цепь подлежит замене.
| Типоразмер | Шаг, мм | Разрушающая нагрузка, кН | Масса 1 м, кг | Диаметр валика, мм |
|---|---|---|---|---|
| П-3-80 | 80 | 112 | 6,4 | 14 |
| П-3-100 | 100 | 160 | 9,2 | 16 |
| П-3-125 | 125 | 224 | 13,8 | 18 |
| П-3-160 | 160 | 315 | 21,5 | 22 |
| П-3-200 | 200 | 450 | 32,0 | 26 |
| П-3-250 | 250 | 630 | 48,5 | 30 |
Цепи П-3 применяют в тяговых контурах пластинчатых конвейеров, предназначенных для транспортирования горячих, крупнокусковых и абразивных материалов. Конструкция без отгиба пластин позволяет монтировать цепь в направляющих с прямолинейными участками и на звёздочках с малым числом зубьев.
Ресурс цепи П-3 зависит от абразивности транспортируемого материала, качества смазки шарниров и точности установки звёздочек. При работе в среде с повышенной запылённостью применяют регулярную подачу пластичной смазки в шарниры через маслёнки или автоматические смазочные станции. Перекос звёздочек относительно оси конвейера более 0,5 мм на 1 м длины вызывает неравномерный износ втулок и ускоренное удлинение цепи.
Контроль состояния цепи выполняют по шагу: измерение проводят на десяти звеньях в средней части контура. Превышение шага на 2,5–3 % относительно номинала служит критерием замены. При обрыве отдельных звеньев допускается замена секциями с использованием соединительных звеньев, поставляемых комплектно.
Цепь П-3 имеет прямые пластины без отгиба, тогда как у П-2 концевые пластины отогнуты. Это определяет разную геометрию направляющих и способ установки в конвейере.
Изготовление цепей П-3 регламентируется ГОСТ 588-81, который устанавливает типоразмеры, шаги, разрушающие нагрузки и материалы деталей.
Стандартное исполнение рассчитано на рабочую температуру до 250 C. Для более высоких температур применяют специальные исполнения с термостойкой смазкой и соответствующим материалом деталей.
Предельное удлинение составляет 3 % от номинальной длины. Измерение проводят на десяти звеньях в средней части контура; при превышении цепь заменяют.